Perché la rettifica è ancora il collo di bottiglia nascosto nelle PMI
In molte officine metalmeccaniche italiane la rettifica cilindrica o piana è considerata un’operazione di finitura quasi artigianale: un operatore esperto monta il pezzo, imposta a mano i parametri e decide a occhio quando fermare il ciclo. Questo approccio funzionava bene quando i lotti erano grandi e le tolleranze si misuravano in centesimi. Oggi non basta più.
I clienti dell’automotive, della pneumatica e della componentistica richiedono tolleranze nell’ordine di 2-5 micrometri con documentazione statistica del processo. Affidarsi all’esperienza del singolo operatore significa esporre l’azienda a un rischio enorme: quando quella persona va in ferie, si ammala o lascia l’azienda, la capacità produttiva crolla.
La rettifica CNC adattiva risolve esattamente questo problema, e lo fa con investimenti accessibili anche alle PMI grazie agli incentivi 2026-2028 previsti dal piano Transizione 5.0.
Cos’è la rettifica CNC adattiva e come funziona in pratica
Un rettificatore CNC tradizionale esegue il ciclo esattamente come programmato: numero di passate, profondità di passata, velocità di avanzamento. Tutto fisso, tutto predeterminato. Il problema è che la mola si usura, il pezzo si scalda, il mandrino flette leggermente sotto carico. Il risultato reale si discosta dal risultato programmato in modo imprevedibile.
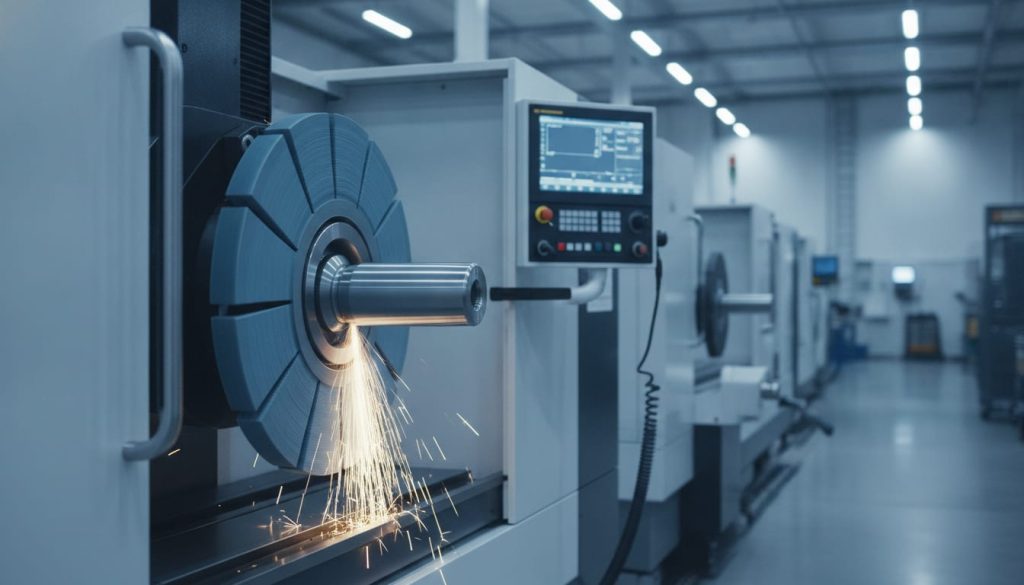
La rettifica adattiva introduce un livello di intelligenza in più: sensori di forza, sensori acustici e sistemi di misura in-process rilevano in tempo reale cosa sta succedendo durante la lavorazione. Il controllo CNC legge questi dati e modifica i parametri del ciclo al volo: rallenta l’avanzamento se la forza di taglio supera la soglia, aumenta il numero di passate di scintillio se il pezzo non ha ancora raggiunto la quota, segnala la necessità di ravvivare la mola prima che la qualità superficiale peggiori.
Il risultato concreto è che ogni pezzo esce dal ciclo con la stessa qualità, indipendentemente da chi ha avviato la macchina, da quante ore di produzione ha già fatto la mola o dalla variabilità del grezzo in entrata. Per le lavorazioni di carpenteria di precisione o per i componenti saldati che richiedono accoppiamenti stretti, questo livello di controllo è diventato indispensabile.
I dati che le PMI devono monitorare per giustificare l’investimento
Prima di acquistare un rettificatore CNC adattivo — o di aggiornare una macchina esistente con un sistema di controllo in-process — è fondamentale costruire una baseline di dati. Senza numeri di partenza non è possibile dimostrare il ROI né accedere correttamente agli incentivi fiscali.
I parametri chiave da misurare prima dell’investimento sono:
- Tasso di non conformità sulla rettifica: quanti pezzi vengono scartati o rilavorati per fuori tolleranza dimensionale o di rugosità.
- Tempo ciclo medio per pezzo e sua variabilità: un ciclo adattivo tende a essere più breve del ciclo tradizionale impostato in modo conservativo per coprire il caso peggiore.
- Consumo mole per numero di pezzi prodotti: la ravvivatura ottimizzata riduce il consumo di utensile abrasivo in modo significativo.
- Ore operatore dedicate al controllo dimensionale a banco: con la misura in-process molte verifiche manuali diventano superflue.
Con questi dati in mano, il confronto pre/post diventa immediato e documentabile. Alcune PMI lombarde che hanno introdotto sistemi di misura in-process su rettificatrici esistenti hanno riportato riduzioni del tasso di scarto superiori al 60% già nei primi tre mesi di esercizio.
Integrazione con il flusso digitale di fabbrica: il punto critico
Un rettificatore CNC adattivo isolato è già un miglioramento significativo, ma il vero salto di qualità si ottiene quando la macchina dialoga con il resto del sistema informativo dell’officina. Questo significa, nella pratica, che i dati di processo — forze di taglio, rugosità misurata, quota finale, numero di ravvivature effettuate — vengono trasmessi in automatico al MES o al sistema di tracciabilità del lotto.
In questo modo ogni pezzo porta con sé la storia completa della sua lavorazione: non solo il risultato del controllo finale, ma i parametri reali con cui è stato prodotto. Per i clienti che richiedono la piena tracciabilità di processo — sempre più comuni nell’automotive e nella medicale — questo è un requisito contrattuale, non un optional.
Il collegamento con il gestionale permette anche di pianificare la manutenzione della mola in modo predittivo: quando il sistema rileva che la frequenza di ravvivatura sta aumentando oltre la soglia programmata, genera automaticamente un ordine di acquisto per le mole di ricambio prima che si arrivi a scorta zero. Un approccio che elimina i fermi non pianificati per mancanza di consumabili, uno dei problemi più frequenti nelle piccole officine.
Per le PMI che si affacciano per la prima volta a questi temi, eventi come il DGItal Mec Show offrono l’opportunità di confrontarsi con fornitori di sistemi di misura in-process e costruttori di rettificatrici CNC in un formato digitale accessibile, senza dover investire in trasferte o bloccare la produzione per partecipare a fiere fisiche lontane.
Da dove iniziare: un percorso in tre fasi per le PMI
Introdurre la rettifica CNC adattiva non richiede necessariamente di sostituire tutta la macchina. Molte PMI seguono un percorso graduale che distribuisce l’investimento nel tempo:
- Fase 1 — Misura in-process su macchina esistente: installazione di un calibro in-process e di un sistema di controllo attivo della quota. Investimento contenuto, impatto immediato sulla qualità e sulla riduzione dei controlli manuali.
- Fase 2 — Monitoraggio acustico e controllo della ravvivatura: aggiunta di sensori per il rilevamento del contatto mola-pezzo e ottimizzazione automatica della ravvivatura. Riduce il consumo di utensile e migliora la ripetibilità della rugosità superficiale.
- Fase 3 — Nuovo rettificatore CNC con controllo adattivo nativo: quando la macchina esistente è a fine vita, il passo verso un rettificatore con ciclo adattivo integrato è più semplice perché gli operatori hanno già familiarità con la logica di processo.
Questo approccio per fasi è compatibile con i piani di investimento agevolato previsti per il biennio 2026-2028 e permette di distribuire il carico finanziario senza rinunciare ai benefici immediati della digitalizzazione del processo di rettifica.
La rettifica CNC adattiva non è una tecnologia di frontiera riservata alle grandi aziende: è una soluzione matura, con fornitori consolidati e casi di riferimento documentati, che le PMI metalmeccaniche italiane possono adottare oggi per difendere la propria competitività su lavorazioni ad alto valore aggiunto.
Domande frequenti
Cos’è la rettifica CNC adattiva e in cosa si differenzia dalla rettifica CNC tradizionale?
La rettifica CNC adattiva utilizza sensori di forza, acustici e sistemi di misura in-process per modificare i parametri del ciclo in tempo reale. A differenza della rettifica CNC tradizionale, che esegue un programma fisso, quella adattiva si adatta alle variazioni della mola, del pezzo e delle condizioni termiche, garantendo qualità costante pezzo dopo pezzo.
Quali tolleranze è possibile raggiungere con un sistema di rettifica adattiva nelle PMI?
Con sistemi di misura in-process e controllo adattivo è possibile mantenere stabilmente tolleranze dimensionali nell’ordine di 2-5 micrometri e rugosità Ra inferiori a 0,4 µm. I risultati dipendono dalla macchina, dall’utensile abrasivo e dal materiale del pezzo, ma le PMI che hanno adottato questi sistemi riportano riduzioni del tasso di scarto superiori al 60%.
La rettifica CNC adattiva è accessibile alle piccole imprese metalmeccaniche o è riservata alle grandi aziende?
È accessibile anche alle PMI. Molte aziende iniziano con l’aggiunta di un calibro in-process su una rettificatrice esistente, con investimenti contenuti. I successivi step — sensori acustici, controllo della ravvivatura, nuova macchina con ciclo adattivo nativo — possono essere pianificati in fasi successive, sfruttando gli incentivi fiscali 2026-2028.
Come si integra la rettifica adattiva con il MES e i sistemi di tracciabilità del lotto?
I moderni sistemi di misura in-process trasmettono i dati di processo — quota finale, rugosità, numero di ravvivature — al MES tramite protocolli standard come OPC UA. Ogni pezzo porta così la storia completa della sua lavorazione, soddisfacendo i requisiti di tracciabilità richiesti dall’automotive e dalla medicale senza intervento manuale dell’operatore.
Approfondisci su DGItal Mec Show
Questo articolo è stato realizzato con il supporto di sistemi di intelligenza artificiale ed è pubblicato sotto la responsabilità editoriale della redazione di DGItal Mec Show.