Il problema invisibile: il reparto è pieno ma le consegne slittano
Molte PMI metalmeccaniche vivono una contraddizione apparente: le macchine girano quasi sempre, gli operatori non si fermano mai, eppure i tempi di consegna continuano a slittare e i clienti si lamentano. La causa, nella maggior parte dei casi, non è la mancanza di capacità produttiva. È la mancanza di visibilità sulla capacità disponibile in tempo reale.
Finché la pianificazione si basa su fogli Excel, lavagne di reparto e stime a memoria, il sovraccarico è strutturale. Un centro di lavoro viene saturato mentre un tornio CNC vicino è fermo. Un lotto urgente entra in coda senza che nessuno sappia che un’altra commessa prioritaria è già ferma lì da tre ore per mancanza di materiale. Il risultato è sempre lo stesso: ritardi, rilavorazioni, tensioni con il cliente.
Cosa significa pianificare la capacità con i dati reali di macchina
La pianificazione della capacità produttiva basata sui dati di macchina è un approccio concreto e misurabile. Significa collegare le informazioni che le macchine già producono — tempi ciclo effettivi, fermi, stati operativi, consumo utensili — a un sistema di pianificazione che le usa per calcolare quanto lavoro ogni centro di lavoro può realmente assorbire nelle prossime ore, nei prossimi giorni, nella prossima settimana.
Non si tratta di previsioni teoriche. Si tratta di confrontare la capacità nominale (ore disponibili per turno) con la capacità reale (ore effettivamente produttive, al netto di setup, manutenzione e microfermate). Questo delta, spesso ignorato, è la radice del problema. Una fresatrice a 5 assi con un’efficienza OEE del 65% non va pianificata come se girasse al 100% per otto ore: va pianificata per le 5,2 ore realmente produttive che la storia dei dati dimostra.
Realtà come Ferrari Technology, che monitora l’intero processo produttivo in tempo reale con le tecnologie Industria 4.0, o software MES come AgileFactory mostrano come questa integrazione tra dato di macchina e pianificazione non sia riservata alle grandi aziende: è accessibile anche alle PMI con officine di medie dimensioni.
Come si costruisce un sistema di capacity planning basato sui dati
Il percorso si articola in tre fasi distinte, che le PMI possono affrontare anche in modo progressivo senza bloccare la produzione.
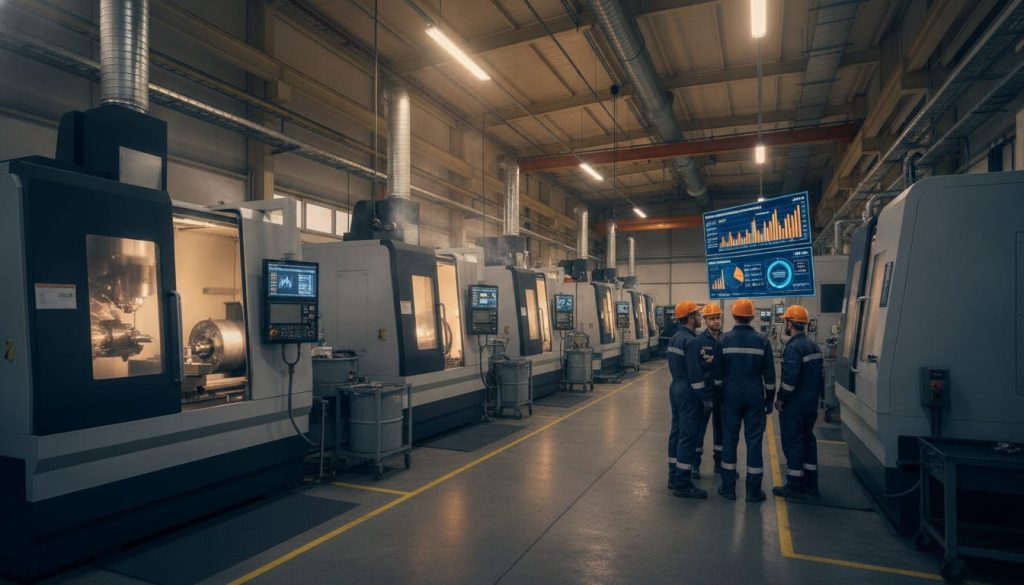
- Fase 1 – Raccolta dei dati di macchina: si collegano i centri di lavoro (torni CNC, fresatrici, macchine di saldatura, banchi di carpenteria) a un layer di acquisizione dati, tramite OPC UA, sensori IoT o gateway industriali. L’obiettivo è avere in tempo reale lo stato di ogni macchina: in produzione, in setup, in fermo pianificato, in fermo anomalo.
- Fase 2 – Calcolo della capacità disponibile reale: un MES o un modulo APS elabora i dati storici e costruisce un profilo di capacità per ogni centro di lavoro, ora per ora. Non si usa più la capacità teorica, ma quella storica corretta per efficienza, manutenzione programmata e variabilità del mix produttivo.
- Fase 3 – Pianificazione delle commesse sulla capacità reale: le nuove commesse vengono assegnate ai centri di lavoro tenendo conto del carico già presente e della capacità effettivamente disponibile. Se un reparto è al limite, il sistema segnala il sovraccarico prima che diventi un ritardo.
Software gestionali specializzati — come quelli sviluppati da realtà quali Intesi Software o GESTAPP, che conoscono i processi della metalmeccanica e offrono soluzioni su misura per le PMI — permettono di integrare questa logica direttamente nel gestionale aziendale, senza costruire architetture complesse da zero.
I benefici concreti per l’officina e per il commerciale
Quando la pianificazione della capacità è basata sui dati reali, i vantaggi si sentono su più fronti contemporaneamente.
In officina, il capo reparto smette di rincorrere le emergenze e inizia a gestire la produzione in modo proattivo. Sa in anticipo quali centri di lavoro rischiano il sovraccarico nella settimana successiva e può anticipare le decisioni: spostare un lotto, negoziare la priorità con il commerciale, programmare un turno aggiuntivo solo dove serve davvero.
Per il reparto commerciale, avere visibilità sulla capacità disponibile significa poter dare tempi di consegna realistici già in fase di offerta. Non più promesse basate sull’ottimismo, ma date costruite sui dati. Questo riduce i conflitti interni, migliora la reputazione con il cliente e — non è un dettaglio — permette di accettare le commesse giuste al momento giusto, senza creare colli di bottiglia nei reparti di lavorazione speciale o nei processi di carpenteria e saldatura dove i tempi di setup sono più variabili.
Gruppi come Chiarenza Group, che hanno integrato Industria 4.0 come connessione intelligente tra persone, macchine e processi, dimostrano che questo approccio non è teorico: è una scelta operativa che cambia il modo in cui un’officina risponde al mercato.
DGItal Mec Show: dove vedere queste soluzioni in azione
La pianificazione della capacità produttiva basata sui dati è uno dei temi più discussi e dimostrati nell’ambito di DGItal Mec Show, la fiera digitale B2B dedicata alla metalmeccanica italiana. Gli stand virtuali dei fornitori di MES, APS e soluzioni IoT industriali permettono di vedere demo live, confrontare approcci diversi e parlare direttamente con i tecnici — senza spostarsi dall’officina e senza bloccare la produzione per partecipare a un evento in presenza.
Per una PMI che vuole capire da dove cominciare, partecipare a DGItal Mec Show è spesso il modo più rapido per raccogliere in poche ore le informazioni che altrimenti richiederebbero settimane di ricerca autonoma.
La capacità produttiva c’è, in quasi tutte le officine. Il problema è saperla vedere, misurarla e distribuirla in modo intelligente. I dati di macchina sono già lì: mancava solo il sistema per usarli.
Domande frequenti
Cos’è la pianificazione della capacità produttiva in una PMI metalmeccanica?
È il processo con cui un’officina calcola quanto lavoro ogni centro di lavoro può realmente assorbire in un dato periodo, confrontando la capacità teorica disponibile con quella effettiva misurata dai dati di macchina. Permette di assegnare le commesse in modo equilibrato, evitare il sovraccarico dei reparti e rispettare i tempi di consegna concordati con il cliente.
Quali dati di macchina servono per pianificare la capacità produttiva?
I dati fondamentali sono: stato operativo della macchina in tempo reale (produzione, setup, fermo), tempi ciclo effettivi per tipologia di lavorazione, frequenza e durata dei fermi anomali e pianificati. Questi dati, raccolti tramite MES o gateway IoT, permettono di costruire un profilo di capacità reale su cui basare la pianificazione delle commesse.
Qual è la differenza tra capacità nominale e capacità reale in officina?
La capacità nominale è il numero di ore disponibili per turno su una macchina. La capacità reale è quella effettivamente produttiva, al netto di setup, microfermate, manutenzione e variabilità del mix. Il divario tra le due, spesso del 20-40%, è la causa principale del sovraccarico nascosto che genera ritardi nelle consegne.
Un MES è sufficiente per pianificare la capacità produttiva o serve anche un APS?
Un MES raccoglie i dati di macchina e monitora l’esecuzione in tempo reale, ma non ottimizza automaticamente la sequenza delle commesse. Un modulo APS (Advanced Planning and Scheduling) integra i dati del MES e calcola la pianificazione ottimale tenendo conto dei vincoli di capacità. Per le PMI, spesso si parte dal MES e si aggiunge l’APS in una seconda fase.
Approfondisci su DGItal Mec Show
Questo articolo è stato realizzato con il supporto di sistemi di intelligenza artificiale ed è pubblicato sotto la responsabilità editoriale della redazione di DGItal Mec Show.