Il problema: fermi invisibili che erodono il margine
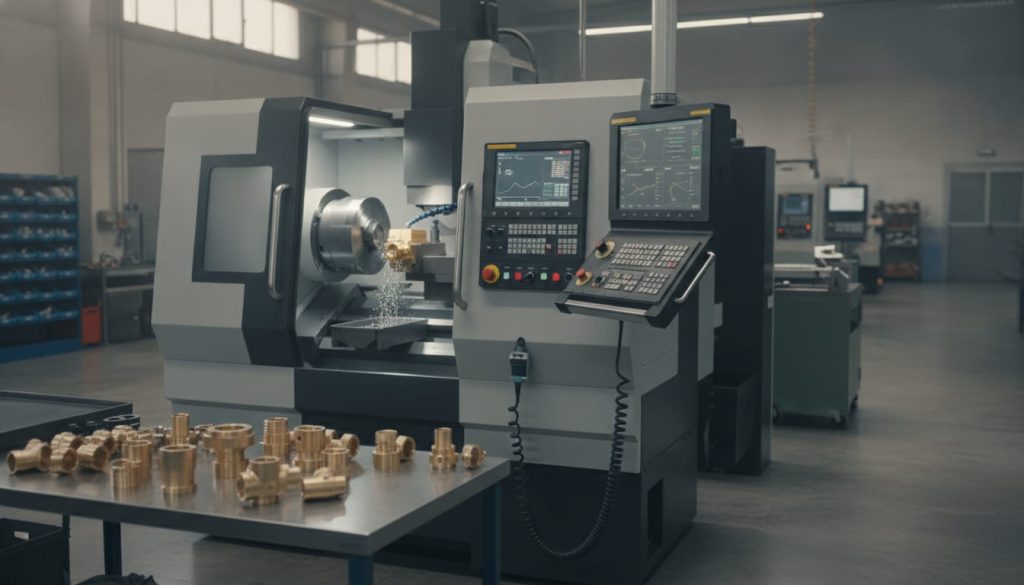
Nel reparto di tornitura CNC di una PMI lombarda specializzata in componenti per circuiti idraulici, i fermi macchina non pianificati erano diventati un costo strutturale. Non si trattava di guasti drammatici: erano micro-stop da cinque, dieci, quindici minuti che si accumulavano silenziosamente nel corso del turno. A fine mese, il totale faceva paura.
L’azienda produceva raccordi, cilindri e valvole torniti in ottone e acciaio inox, con lotti medi da cento a trecento pezzi. Il ciclo produttivo coinvolgeva anche operazioni di saldatura TIG su sottogruppi e fasi di marcatura laser per la tracciabilità del lotto. Ogni fermo su una macchina propagava il ritardo a valle, comprimendo i tempi di collaudo e consegna.
Il titolare sapeva che i dati c’erano: ogni centro di lavoro generava log di allarme, contatori ciclo, temperature mandrino. Il problema era che quei dati restavano intrappolati nel CNC. Il gestionale aziendale, usato per pianificare gli ordini e gestire il magazzino utensili, non vedeva nulla di ciò che accadeva in officina.
La scelta: un connettore leggero, non un progetto da anni
Dopo aver valutato soluzioni MES complete — scartate per costo e complessità di implementazione — l’azienda ha optato per un approccio più chirurgico: un connettore OPC UA installato su quattro torni CNC prioritari, collegato tramite API al gestionale già in uso.
Il progetto è durato undici settimane. Le prime quattro sono servite a mappare gli stati macchina rilevanti: ciclo attivo, attesa operatore, allarme utensile, cambio programma. Le settimane successive hanno riguardato la costruzione delle dashboard e la validazione dei dati con i capiofficina.
Nessun server aggiuntivo in sala server. I dati transitavano su un edge device installato nel quadro elettrico di ciascun tornio, aggregati localmente e inviati al gestionale ogni trenta secondi. Il costo totale dell’integrazione, hardware incluso, è rimasto sotto i ventiduemila euro.
Cosa hanno scoperto guardando i dati
Le prime quattro settimane di monitoraggio hanno prodotto risultati sorprendenti. I fermi non erano distribuiti uniformemente: il 67% si concentrava su due macchine e in tre fasce orarie precise. Le cause principali erano:
- Attesa materiale grezzo dal magazzino (mediamente 8 minuti per lotto)
- Ricerca del programma CNC corretto da parte dell’operatore (fino a 12 minuti)
- Allarmi utensile ripetuti sullo stesso inserto, ignorati fino alla rottura
Quest’ultimo punto era il più critico. Gli allarmi di usura utensile venivano resettati manualmente dagli operatori senza registrazione. Il gestionale non ne sapeva nulla. Risultato: inserti usati oltre il limite, difetti dimensionali scoperti solo al collaudo, rilavorazioni.
Con i dati integrati, il sistema ha cominciato a segnalare automaticamente al responsabile di manutenzione ogni sequenza di tre allarmi consecutivi sullo stesso utensile. Il cambio preventivo è diventato una procedura standard, non un’eccezione.
I risultati dopo sei mesi: numeri concreti
A distanza di sei mesi dall’avvio operativo, l’azienda ha misurato i seguenti risultati:
- Riduzione dei fermi non pianificati del 44%, da una media di 3,2 ore/giorno a 1,8 ore/giorno sull’intero reparto torneria
- Calo degli scarti da utensile del 31%, grazie all’intercettazione precoce degli allarmi di usura
- Tempo medio di attesa materiale ridotto da 8 a 3 minuti, dopo aver riallineato le priorità di prelievo magazzino in base allo stato macchina in tempo reale
- OEE complessivo del reparto salito dal 61% al 74% nei sei mesi di riferimento
Non si tratta di numeri ottenuti con un investimento straordinario. Si tratta di rendere visibile ciò che già esisteva: i dati dei CNC erano lì, aspettavano solo di essere letti dal sistema che gestisce l’azienda.
Cosa replicare e cosa adattare al proprio contesto
Questo caso non è una ricetta universale. Ogni PMI ha un parco macchine diverso, un gestionale diverso, una cultura operativa diversa. Tuttavia, ci sono tre principi che si possono estrarre e applicare quasi ovunque:
- Inizia da poche macchine critiche. Non serve connettere tutto il reparto. Identifica le due o tre macchine su cui si concentra la maggior parte dei fermi e parti da lì.
- Definisci gli stati macchina prima di comprare qualsiasi hardware. La mappatura degli stati è il vero lavoro intellettuale. Il connettore viene dopo.
- Coinvolgi i capiofficina fin dall’inizio. I dati diventano utili solo se chi lavora in officina li riconosce come veri. Senza il loro contributo nella fase di validazione, le dashboard restano decorative.
Il tema dell’integrazione tra dati di macchina e gestionale è uno degli argomenti più discussi anche nelle community B2B del settore. Al DGItal Mec Show, diverse PMI metalmeccaniche hanno presentato i propri percorsi di connessione OT/IT, confrontandosi su approcci, costi e risultati reali: un’occasione concreta per chi vuole capire cosa funziona davvero in officina, non solo nei libri bianchi dei vendor.
Se la tua azienda lavora su torniti, carpenteria saldata o componenti a disegno e stai valutando come rendere i tuoi dati di macchina utili al gestionale, il primo passo non è tecnologico: è capire dove stai perdendo tempo adesso. I dati, probabilmente, li hai già.
Domande frequenti
Quanto costa integrare i dati CNC con il gestionale in una PMI metalmeccanica?
I costi variano molto in base al numero di macchine e al gestionale in uso. Per integrazioni leggere basate su OPC UA e API, una PMI con quattro o cinque CNC può restare sotto i venticinque-trentamila euro, incluso hardware edge e configurazione. Soluzioni MES complete richiedono investimenti superiori, ma offrono funzionalità più estese.
Quali macchine CNC supportano il protocollo OPC UA per l’integrazione con il gestionale?
La maggior parte dei controlli numerici moderni — Fanuc, Siemens Sinumerik, Heidenhain — supporta OPC UA nativo o tramite adattatori. Per macchine più datate esistono gateway hardware che leggono i segnali digitali del PLC e li traducono in OPC UA, rendendo possibile l’integrazione anche su impianti di dieci o quindici anni.
Come si misura il ROI dell’integrazione dati macchina-gestionale in una PMI metalmeccanica?
Il modo più diretto è confrontare l’OEE prima e dopo l’integrazione, monitorando fermi non pianificati, scarti e tempo di attesa materiale. Una riduzione dei fermi del 30-40% su un reparto di tornitura si traduce tipicamente in un recupero di ore produttive significativo, con payback dell’investimento tra i dodici e i ventiquattro mesi.
È necessario un reparto IT interno per gestire l’integrazione tra CNC e gestionale?
No. La maggior parte delle soluzioni attuali è progettata per PMI senza struttura IT interna. I fornitori di connettori OPC UA offrono configurazione, manutenzione remota e aggiornamenti come servizio. È sufficiente un referente interno con conoscenza di base dei processi produttivi per supervisionare il sistema una volta avviato.
Approfondisci su DGItal Mec Show
Questo articolo è stato realizzato con il supporto di sistemi di intelligenza artificiale ed è pubblicato sotto la responsabilità editoriale della redazione di DGItal Mec Show.