Il problema del ribaltamento: tempo perso e qualità a rischio
In molte PMI metalmeccaniche italiane, la tornitura di pezzi che richiedono lavorazioni su entrambe le facce segue ancora uno schema tradizionale: il pezzo viene lavorato sul lato A, smontato, ribaltato manualmente, riposizionato e rilavorato sul lato B. Un processo che sembra banale ma nasconde costi enormi.
Il ribaltamento manuale introduce errori di concentricità, allunga il tempo di ciclo, richiede un operatore dedicato e moltiplica i rischi di non conformità. Su lotti medi o grandi, questi minuti si trasformano in ore perse ogni settimana. È esattamente qui che il contromandrino — detto anche subspindle o pick-off spindle — cambia le regole del gioco.
Come funziona il contromandrino in un torno CNC
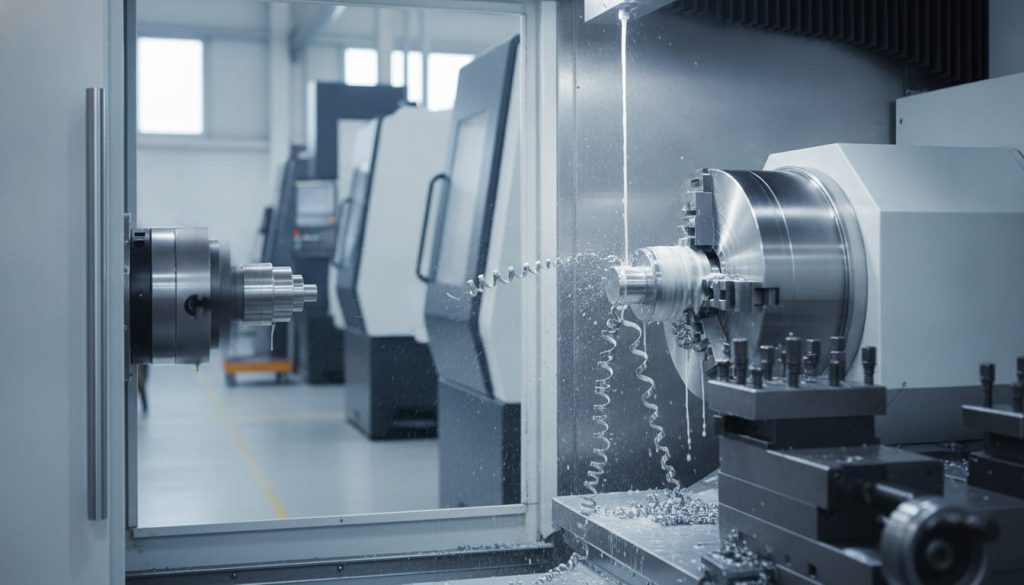
Il contromandrino è un secondo mandrino motorizzato, posizionato sul lato opposto del mandrino principale, che preleva automaticamente il pezzo al termine della lavorazione frontale e lo trasferisce senza intervento umano. Il ciclo completo avviene in sequenza continua:
- Il mandrino principale lavora il lato A del pezzo (tornitura esterna, foratura, filettatura).
- Il contromandrino si avvicina, afferra il pezzo con la precisione garantita dal controllo numerico e lo riceve senza che cadano le tolleranze di posizionamento.
- La torretta utensile lavora il lato B mentre il mandrino principale riceve già il grezzo successivo.
- Il pezzo finito viene espulso automaticamente nel nastro di raccolta.
Il risultato è un ciclo continuo e sovrapposto: mentre un pezzo viene completato sul contromandrino, il successivo è già in lavorazione sul mandrino principale. Il tempo di ciclo effettivo si riduce in modo significativo, spesso tra il 25% e il 40% rispetto alla soluzione con ribaltamento manuale.
Vantaggi concreti per la PMI metalmeccanica
L’adozione del torno CNC con contromandrino porta benefici misurabili su più livelli. Il primo è la qualità dimensionale: il trasferimento automatico garantisce la coassialità tra le lavorazioni del lato A e del lato B con ripetibilità micrometrica. Nessun operatore, per quanto esperto, può eguagliare questa costanza su migliaia di pezzi.
Il secondo vantaggio è la riduzione del personale impiegato a pezzo. Una cella con contromandrino può operare in modalità presidiata leggera o addirittura in autonomia per finestre temporali estese, consentendo all’operatore di supervisionare più macchine contemporaneamente. Questo è un tema centrale per le PMI che faticano a reperire tecnici CNC qualificati sul mercato.
Il terzo beneficio riguarda la tracciabilità di processo. I moderni torni con contromandrino integrano sistemi di misura in processo che verificano le quote critiche dopo ogni operazione. I dati confluiscono nel MES aziendale o nel software di qualità, eliminando i fogli carta e semplificando la gestione delle non conformità. Realtà come Agile Factory offrono soluzioni MES già predisposte per raccogliere questi dati direttamente dal controllo numerico.
Non va dimenticata la sinergia con la carpenteria e la saldatura: i componenti torniti con contromandrino arrivano al reparto di assemblaggio o di saldatura già finiti su entrambe le facce, senza rilavorazioni intermedie che allungherebbero il lead time complessivo.
Quando conviene investire: criteri di valutazione per la PMI
Il torno con contromandrino non è la soluzione giusta per ogni situazione. Prima di valutare l’investimento, la PMI dovrebbe rispondere ad alcune domande chiave:
- Quanti pezzi al mese richiedono lavorazione su entrambe le facce? Sotto una certa soglia, il ritorno economico si allunga troppo.
- Qual è la variabilità dei lotti? Il contromandrino dà il massimo su famiglie di pezzi ricorrenti con geometrie simili; su lotti molto variabili occorre valutare i tempi di settaggio.
- Qual è il costo attuale del ribaltamento? Sommare il tempo operatore, i rifacimenti per errori di posizionamento e i pezzi scartati dà spesso un numero sorprendente.
- L’officina è pronta a gestire dati di processo? Un torno con contromandrino genera informazioni che devono essere raccolte e interpretate per esprimere tutto il potenziale.
Un’analisi onesta di questi parametri permette di stimare il payback con sufficiente affidabilità. In molti casi documentati, il ritorno sull’investimento si colloca tra i 18 e i 36 mesi per lotti medi di produzione.
Integrazione digitale e prossimi passi per la PMI
L’acquisto del macchinario è solo il primo passo. Il vero salto di efficienza avviene quando il torno con contromandrino è integrato nel flusso digitale dell’officina: collegato al sistema di schedulazione APS, al gestionale ERP — soluzioni come quelle proposte da Intesi Software sono già orientate ai processi metalmeccanici — e al sistema di qualità in linea.
Questa integrazione trasforma la macchina da un’isola produttiva a un nodo intelligente dell’officina connessa. I dati di ciclo, i parametri di taglio e le quote misurate in processo diventano patrimonio dell’azienda, alimentano la knowledge base di processo e guidano le decisioni di ottimizzazione futura.
Per le PMI che vogliono approfondire queste tecnologie e confrontarsi con fornitori specializzati, DGItal Mec Show è il punto di incontro digitale ideale: negli stand virtuali dei costruttori di macchine utensili è possibile vedere demo live del contromandrino in funzione, scaricare schede tecniche e aprire trattative direttamente con l’ufficio commerciale, senza spostamenti e senza attendere la prossima fiera fisica.
La tornitura CNC con contromandrino non è una tecnologia di nicchia riservata alle grandi aziende. È una soluzione matura, accessibile e con un ritorno misurabile che molte PMI metalmeccaniche italiane stanno già adottando per restare competitive su qualità, tempi e costi.
Domande frequenti
Cos’è il contromandrino in un torno CNC e a cosa serve?
Il contromandrino è un secondo mandrino motorizzato che preleva automaticamente il pezzo dal mandrino principale al termine della lavorazione del lato A e lo posiziona per lavorare il lato B senza intervento umano. Elimina il ribaltamento manuale, garantisce la coassialità micrometrica tra le due facce e riduce il tempo di ciclo complessivo.
Quanto si riduce il tempo di ciclo con il contromandrino?
In condizioni tipiche di produzione su lotti medi, l’adozione del contromandrino riduce il tempo di ciclo tra il 25% e il 40% rispetto alla soluzione tradizionale con ribaltamento manuale. Il valore esatto dipende dal tipo di pezzo, dal numero di operazioni sul lato B e dalla possibilità di sovrapporre le lavorazioni sui due mandrini.
Il torno CNC con contromandrino è adatto a una PMI con lotti variabili?
Dipende dalla variabilità. Su famiglie di pezzi ricorrenti con geometrie simili il contromandrino esprime il massimo potenziale. Su lotti molto variabili e di piccola dimensione occorre valutare i tempi di settaggio e programmazione. Un’analisi del mix produttivo attuale è il primo passo per capire se l’investimento è giustificato.
Come si integra il contromandrino con il sistema MES e l’ERP aziendale?
I moderni torni CNC con contromandrino trasmettono dati di ciclo, parametri di taglio e quote misurate in processo tramite protocolli standard come OPC UA. Questi dati possono essere raccolti dal MES per la tracciabilità e dalla schedulazione APS per ottimizzare la sequenza produttiva, integrandosi con l’ERP aziendale per chiudere il ciclo informativo.
Approfondisci su DGItal Mec Show
Questo articolo è stato realizzato con il supporto di sistemi di intelligenza artificiale ed è pubblicato sotto la responsabilità editoriale della redazione di DGItal Mec Show.