Il mandrino motorizzato: cosa cambia rispetto al tornio CNC tradizionale
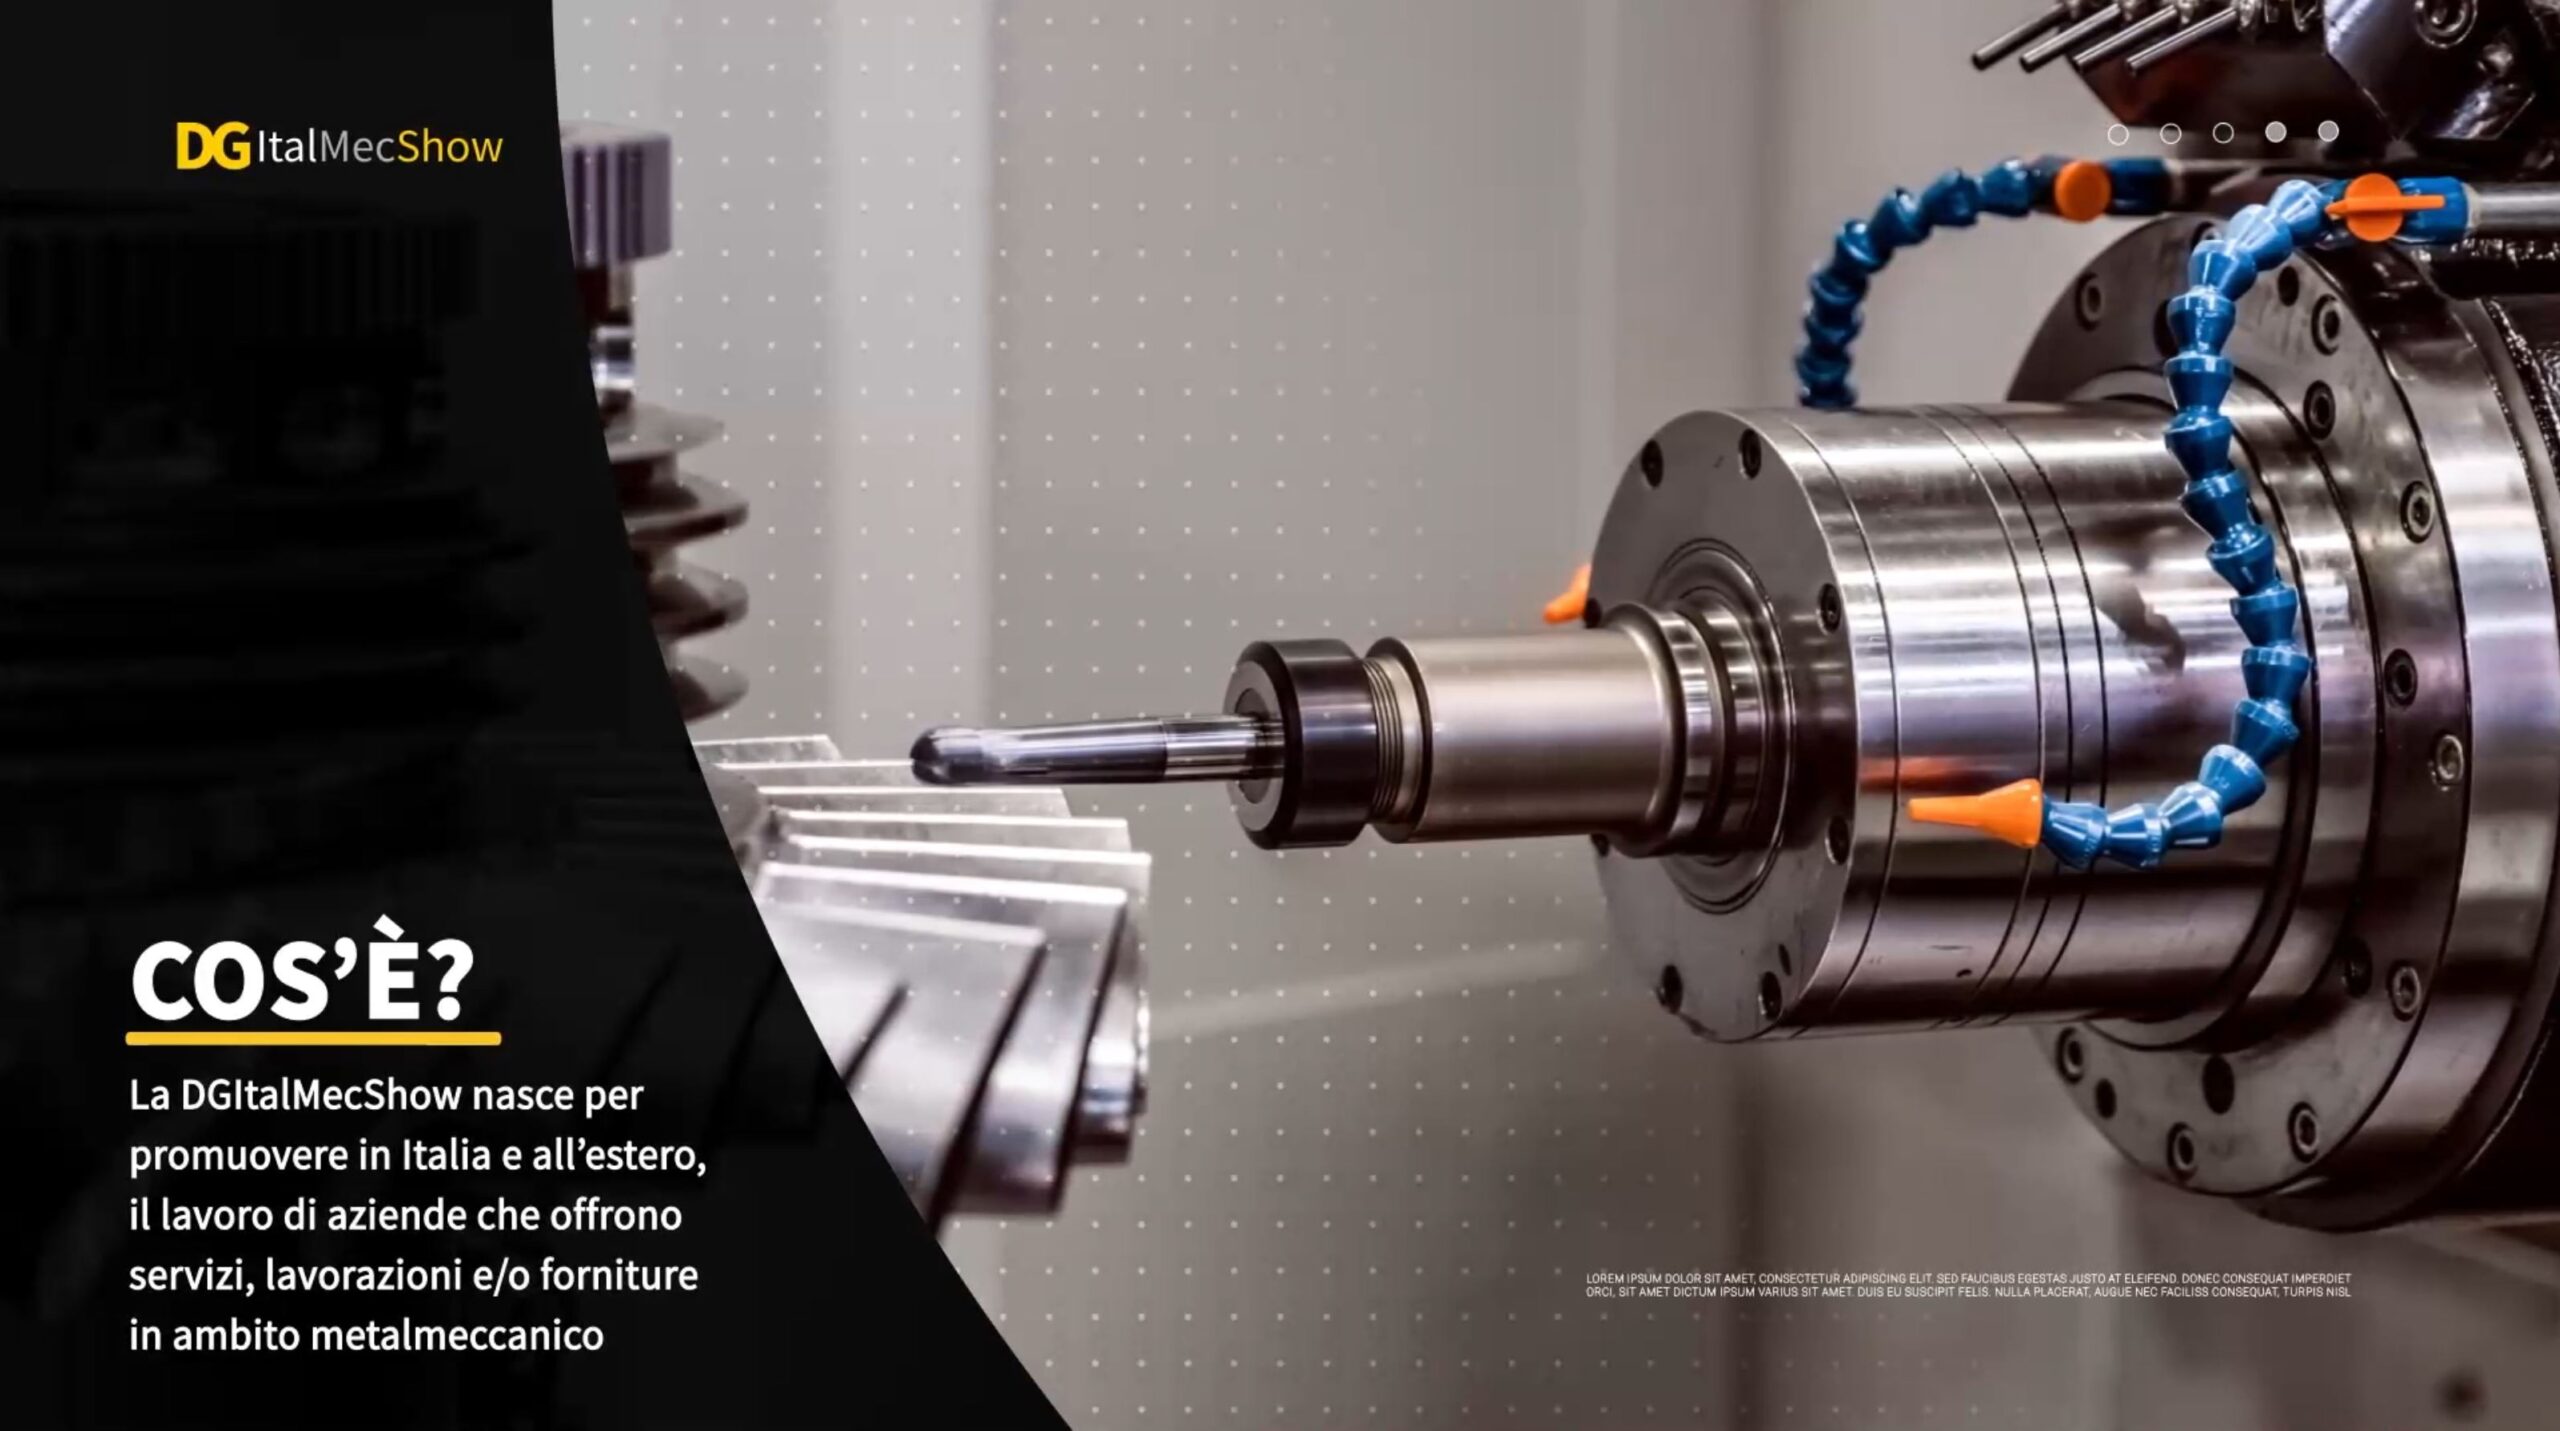
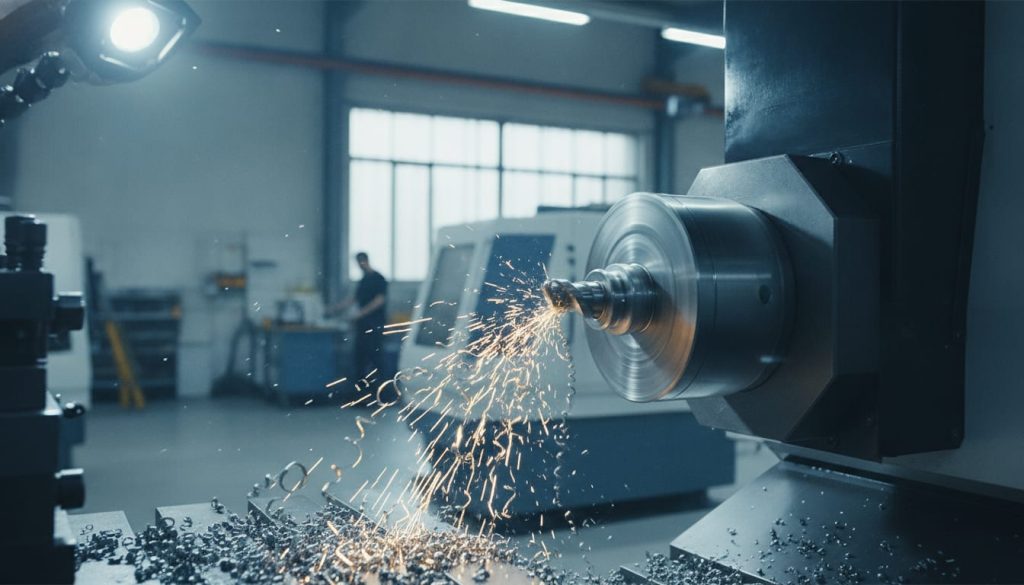
Nella tornitura CNC tradizionale il mandrino ruota il pezzo mentre l’utensile è fisso: un’impostazione efficace per geometrie di rivoluzione, ma limitata non appena il disegno tecnico prevede fori radiali, piatte, scanalature o fresature eccentriche. Il mandrino motorizzato — chiamato anche live tooling o utensile rotante — ribalta questa logica: l’utensile stesso è motorizzato e può ruotare attorno al proprio asse, trasformando il tornio in una macchina ibrida capace di tornire e fresare nello stesso ciclo.
Il risultato pratico è immediato: un albero con cave di linguetta, fori radiali e superfici piane può uscire finito dal tornio senza passare su un centro di lavoro. Per una PMI metalmeccanica con spazio limitato e personale ridotto, questo significa meno movimentazioni, meno setup e meno rischi di errore di riposizionamento.
I vantaggi concreti per le PMI: tempo, qualità e flessibilità
Il beneficio più evidente è la riduzione del tempo di attraversamento. Ogni volta che un pezzo si sposta da una macchina all’altra si accumula tempo non produttivo: attesa in coda, attrezzaggio, ri-centraggio. Con il mandrino motorizzato queste fasi spariscono perché il pezzo non lascia mai il tornio fino al completamento.
C’è però un secondo vantaggio meno citato ma altrettanto rilevante: la qualità geometrica. Quando fresatura e tornitura avvengono con lo stesso riferimento di serraggio, la concentricità tra diametro tornito e foro radiale è garantita dal controllo numerico, non dall’abilità dell’operatore nel riposizionare il pezzo. Per lavorazioni con tolleranze strette — tipiche, ad esempio, di componenti per la pneumatica o la fluidodinamica — questo è un argomento decisivo.
Sul fronte della flessibilità, il mandrino motorizzato si integra bene con i sistemi di cambio rapido utensile e con i magazzini utensili automatici già presenti nei torni CNC di ultima generazione. La programmazione avviene in ambiente CAM esattamente come su un centro di lavoro, con percorsi utensile calcolati offline e caricati via DNC: un flusso già familiare a chi ha adottato la programmazione CNC offline per ridurre i tempi morti tra un lotto e l’altro.
Asse C e asse Y: le differenze che contano in fase di acquisto
Non tutti i mandrini motorizzati sono uguali. La distinzione fondamentale riguarda gli assi aggiuntivi disponibili:
- Asse C: il mandrino principale si blocca in posizione angolare controllata. L’utensile rotante può lavorare su posizioni angolari precise attorno alla circonferenza del pezzo. Sufficiente per fori radiali, piatte e scanalature semplici.
- Asse Y: aggiunge un movimento lineare perpendicolare all’asse di tornitura. Permette di eseguire fresature eccentriche, tasche fuori centro e lavorazioni che non sarebbero geometricamente possibili con il solo asse C.
- Asse C + Y combinati: la configurazione più completa, che avvicina il tornio CNC alle prestazioni di un centro di tornitura-fresatura a pieno titolo. Ideale per pezzi complessi in piccoli lotti, tipici della subfornitura conto terzi.
Prima di investire, una PMI deve analizzare il proprio mix produttivo: se la maggior parte dei pezzi richiede solo fori radiali su posizioni angolari fisse, l’asse C è sufficiente e il costo della macchina è sensibilmente inferiore. Se invece il portafoglio clienti include pezzi con geometrie fuori asse, l’asse Y si ripaga rapidamente eliminando i passaggi su fresatrice.
Integrazione con il software CAM e il controllo numerico
Il salto tecnologico del mandrino motorizzato si sfrutta pienamente solo se la catena software è all’altezza. Il CAM deve supportare la programmazione multiasse con sincronizzazione tra asse C e utensile rotante, gestire i cambi di modalità tra tornitura e fresatura e generare codice ISO compatibile con il controllo numerico installato sulla macchina.
Molti controlli numerici di fascia media — come quelli Fanuc, Siemens o Mitsubishi — gestiscono nativamente l’asse C e Y con cicli fissi dedicati (foratura radiale, fresatura di piatte, maschiatura). La programmazione manuale ISO rimane fattibile per operazioni semplici, ma per geometrie complesse il CAM offline è indispensabile per garantire correttezza del percorso e gestione delle collisioni.
Un aspetto spesso sottovalutato è la simulazione: prima di lanciare il programma su un grezzo costoso, verificare il percorso utensile in ambiente virtuale evita rotture di utensile e danni al mandrino. I software CAM più diffusi includono moduli di simulazione solida che tengono conto degli ingombri della torretta e della geometria del contromandrino, se presente.
Anche sul fronte della connettività, il mandrino motorizzato non fa eccezione alle tendenze generali dell’officina 4.0: i dati di consumo del mandrino rotante, la temperatura e la coppia erogata possono essere monitorati in tempo reale tramite protocolli come OPC UA, alimentando sistemi di manutenzione predittiva e cruscotti di efficienza.
Quando vale la pena passare al mandrino motorizzato: una valutazione rapida
Non ogni tornio CNC deve diventare un centro di tornitura-fresatura. La convenienza dell’investimento dipende da tre variabili principali:
- Complessità del pezzo: se oltre il 30-40% dei pezzi prodotti richiede almeno un’operazione fuori asse, il mandrino motorizzato si paga in breve tempo.
- Dimensione dei lotti: piccoli lotti con frequenti cambi di produzione amplificano i benefici, perché eliminare un setup equivale a guadagnare capacità produttiva senza assumere personale.
- Collo di bottiglia attuale: se la fresatrice è il reparto che accumula più code, trasferire parte del lavoro sul tornio CNC libera capacità senza nuovi investimenti in quel reparto.
Alcune PMI hanno scoperto questo potenziale partecipando a eventi di settore dove costruttori e integratori mostrano le macchine in funzione con pezzi di esempio. Manifestazioni come il DGItal Mec Show permettono di confrontare soluzioni diverse, chiedere dimostrazioni live e incontrare i fornitori di software CAM compatibili, tutto in un unico ambiente digitale accessibile senza spostamenti.
Il passaggio al mandrino motorizzato non è un aggiornamento banale, ma per una PMI di tornitura o carpenteria che lavora pezzi complessi in piccola serie, rappresenta uno dei ritorni sull’investimento più misurabili dell’intera officina CNC. La chiave è partire da un’analisi onesta del mix produttivo e scegliere la configurazione di assi giusta per i pezzi che si lavorano davvero, non per quelli che si vorrebbero lavorare in futuro.
Domande frequenti
Cos’è un mandrino motorizzato su un tornio CNC e a cosa serve?
Il mandrino motorizzato, detto anche live tooling, è un utensile rotante montato sulla torretta del tornio CNC. Permette di eseguire fresature, forature radiali e scanalature senza spostare il pezzo su un’altra macchina, riducendo i tempi di setup e migliorando la concentricità tra le lavorazioni eseguite nello stesso ciclo.
Qual è la differenza tra asse C e asse Y in un tornio CNC con mandrino motorizzato?
L’asse C blocca il mandrino principale in posizione angolare controllata, abilitando fori e piatte su posizioni definite attorno al pezzo. L’asse Y aggiunge un movimento lineare perpendicolare all’asse di tornitura, necessario per fresature eccentriche e geometrie fuori centro che l’asse C da solo non può realizzare.
Quanto costa mediamente un tornio CNC con mandrino motorizzato per una PMI?
Il costo varia significativamente in base alla lunghezza di tornitura, alla potenza del mandrino rotante e alla presenza dell’asse Y. In linea generale si parte da circa 80.000-120.000 euro per macchine di taglia media con asse C, fino a 200.000 euro e oltre per configurazioni con asse Y e contromandrino integrato.
Il software CAM attuale è compatibile con la programmazione del mandrino motorizzato?
Sì, i principali software CAM come Mastercam, Hypermill e SolidCAM supportano la programmazione multiasse per torni con mandrino motorizzato. È fondamentale verificare la compatibilità con il postprocessore del controllo numerico installato sulla macchina per garantire la corretta generazione del codice ISO e la simulazione delle collisioni.
Approfondisci su DGItal Mec Show
Questo articolo è stato realizzato con il supporto di sistemi di intelligenza artificiale ed è pubblicato sotto la responsabilità editoriale della redazione di DGItal Mec Show.