Il problema del pezzo che viaggia tra reparti diversi
In molte PMI metalmeccaniche il percorso di un componente complesso è ancora una corsa a ostacoli: tornitura in un reparto, fresatura in un altro, foratura e maschiatura in un terzo. Ogni trasferimento costa tempo, ogni nuovo serraggio introduce una potenziale variazione dimensionale, ogni attesa davanti a una macchina libera allunga il tempo di attraversamento.
Il risultato è prevedibile: lead time elevati, scorte intermedie, difficoltà a rispettare le consegne e costi di non qualità difficili da giustificare al cliente. La soluzione non è sempre aggiungere personale o acquistare macchine separate: spesso è cambiare radicalmente il paradigma produttivo.
Cos’è la tornitura CNC multitasking e perché cambia le regole
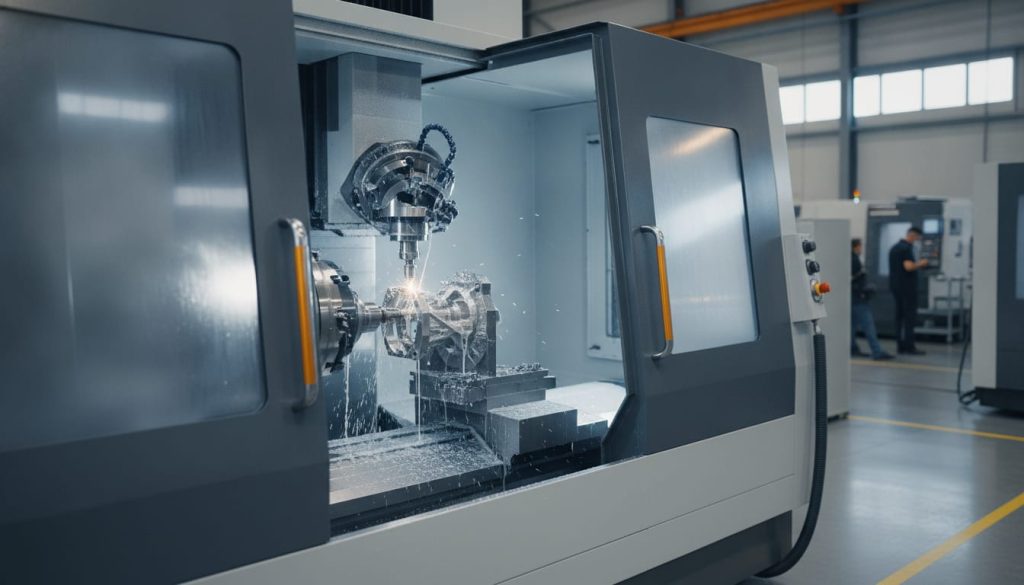
I centri di tornitura-fresatura multitasking sono macchine CNC a controllo numerico in grado di eseguire in un unico ciclo operazioni che tradizionalmente richiedono più macchine: tornitura esterna e interna, fresatura frontale e laterale, foratura, maschiatura, rettifica leggera, talvolta anche sbarba e marcatura. La chiave è la presenza di un mandrino porta-utensile motorizzato (asse Y, asse B) che trasforma il centro di tornitura in un vero centro di lavoro multifunzione.
Le configurazioni più diffuse nel segmento PMI prevedono:
- Doppio mandrino con contromandrino: il pezzo viene lavorato sul lato frontale, poi trasferito automaticamente al contromandrino per la lavorazione del lato posteriore, senza intervento umano.
- Torretta con utensili motorizzati e asse Y: permette fresature eccentriche, cave, piani e fori non assiali senza ri-serraggio.
- Asse B: il mandrino utensile ruota su un asse angolare, abilitando lavorazioni inclinate e complesse su pezzi prismatici torniti.
Il risultato concreto è un pezzo finito o quasi finito che esce dalla macchina pronto per il controllo qualità o per operazioni di finitura superficiale, saltando completamente i trasferimenti intermedi.
I vantaggi misurabili per una PMI di tornitura
I benefici non sono teorici. Le PMI che hanno introdotto un centro multitasking in sostituzione di due o tre macchine separate registrano in genere:
- Riduzione del tempo di attraversamento del 40-60%: meno code, meno attese, meno logistica interna.
- Miglioramento della precisione geometrica: un solo serraggio elimina gli errori di riposizionamento; la coassialità tra operazioni torna o fresatura è garantita dalla macchina, non dall’abilità dell’operatore.
- Riduzione del WIP (Work In Progress): meno pezzi in attesa tra reparti significa meno capitale immobilizzato e meno rischio di danni o smarrimenti.
- Flessibilità sui lotti piccoli: con la programmazione CNC offline e il cambio rapido utensili, il setup per un lotto da 10 pezzi diventa economicamente sostenibile anche per commesse personalizzate.
Un caso emblematico è quello di una PMI lombarda di tornitura di precisione che produceva bussole filettate con fresature laterali: il componente richiedeva tre macchine diverse e due giorni di attraversamento. Dopo l’introduzione di un centro multitasking con contromandrino e asse Y, il ciclo è sceso a meno di quattro ore, con un miglioramento del 55% sulla capacità produttiva settimanale a parità di personale.
Programmazione CAM e integrazione digitale: il nodo da sciogliere
Il vero salto di qualità con il multitasking non è solo meccanico: è digitale. Programmare un centro multitasking è significativamente più complesso di un torno tradizionale a due assi. Le traiettorie utensile su asse Y e B, la sincronizzazione tra mandrino principale e contromandrino, la gestione degli offset e delle collisioni virtuali richiedono un software CAM dedicato e operatori formati.
Le PMI più avanzate adottano un flusso integrato che parte dal modello 3D CAD, passa per il CAM multitasking con simulazione di macchina virtuale, e arriva al controllo CNC con un codice ISO validato prima ancora che il mandrino giri. Questo approccio elimina i cicli di prova a vuoto e riduce drasticamente i rischi di collisione, che su una macchina multifunzione possono essere costosi.
L’integrazione con i sistemi MES e ERP aziendali chiude il cerchio: i tempi ciclo reali vengono confrontati con quelli programmati, le variazioni vengono rilevate in tempo reale e il responsabile di produzione può intervenire prima che il problema diventi uno scarto. Soluzioni come quelle proposte da AgileFactory o Mecmatica stanno rendendo questo livello di integrazione accessibile anche alle PMI con risorse IT limitate.
Anche il tema della manutenzione predittiva è rilevante: un centro multitasking è un asset costoso. Monitorare le vibrazioni del mandrino, l’usura degli utensili motorizzati e i parametri termici della macchina con sensori IIoT permette di pianificare la manutenzione senza fermi non pianificati, proteggendo l’investimento nel tempo.
Come valutare se il multitasking è la scelta giusta per la tua officina
Non ogni PMI trae vantaggio dallo stesso grado di multitasking. Prima di investire, è utile rispondere ad alcune domande concrete:
- Quante operazioni diverse richiede mediamente un componente tipico del tuo mix produttivo?
- Qual è il tuo mix tra lotti lunghi e commesse personalizzate a lotto piccolo?
- Hai già un software CAM e personale in grado di gestire la programmazione multitasking, o devi pianificare formazione?
- Il tuo sistema gestionale è in grado di raccogliere i dati di ciclo dalla nuova macchina?
Se la risposta ai primi due punti indica componenti complessi e lotti medio-piccoli, il multitasking è quasi sempre la scelta più efficiente. Se invece produci grandi lotti di pezzi semplici, una linea dedicata con macchine specializzate potrebbe essere ancora competitiva.
Per chi è ancora nella fase di valutazione, partecipare a eventi come il DGItal Mec Show rappresenta un’opportunità concreta: la fiera digitale B2B permette di confrontare soluzioni di fornitori diversi, guardare demo di lavorazione in video, e avviare trattative con costruttori di macchine e system integrator senza spostarsi dall’ufficio. Un vantaggio non trascurabile quando il tempo del titolare e del responsabile tecnico è già occupato dalla produzione quotidiana.
La tornitura CNC multitasking non è una tecnologia del futuro: è già presente nelle officine più competitive. La domanda non è se adottarla, ma quando e con quale percorso di integrazione digitale e formazione del personale. Le PMI che affrontano questa transizione con metodo — scegliendo la macchina giusta, formando gli operatori e integrando i dati nel flusso gestionale — escono dalla logica del prezzo per entrare in quella del valore aggiunto misurabile.
Domande frequenti
Cos’è un centro di tornitura CNC multitasking e in cosa differisce da un torno tradizionale?
Un centro di tornitura CNC multitasking combina tornitura, fresatura, foratura e maschiatura in un’unica macchina con utensili motorizzati, asse Y e spesso contromandrino. A differenza di un torno tradizionale a due assi, permette di completare pezzi complessi in un solo ciclo, eliminando i ri-serraggi e i trasferimenti tra reparti con un significativo guadagno di precisione e tempo.
Quali pezzi si prestano meglio alla lavorazione su un tornio multitasking?
I componenti più adatti sono quelli che richiedono più operazioni: bussole con fresature laterali, alberi con cave e fori radiali, flange con lavorazioni eccentriche, raccordi idraulici filettati. In generale, pezzi di media complessità geometrica prodotti in lotti medio-piccoli sono il caso d’uso ideale, dove il risparmio sul setup e sul trasferimento è massimo.
Quanto costa formare un operatore CNC per programmare e gestire un centro multitasking?
La formazione su un centro multitasking richiede in genere un percorso di 40-80 ore tra software CAM dedicato, simulazione virtuale di macchina e pratica su macchina reale. I costi variano tra 2.000 e 6.000 euro per operatore, a seconda del fornitore e del livello di partenza. L’investimento si recupera rapidamente con la riduzione degli scarti e dei fermi dovuti a collisioni o errori di programmazione.
Il multitasking CNC è accessibile anche per una piccola officina con meno di 20 dipendenti?
Sì, purché il mix produttivo lo giustifichi. Molti costruttori propongono centri multitasking di fascia entry-level con asse Y e utensili motorizzati a prezzi tra 150.000 e 300.000 euro, ammortizzabili con gli incentivi Industria 4.0. Una piccola officina con commesse personalizzate e lotti variabili può recuperare l’investimento in tre-cinque anni grazie alla riduzione dei tempi di attraversamento e dei costi di non qualità.
Approfondisci su DGItal Mec Show
Questo articolo è stato realizzato con il supporto di sistemi di intelligenza artificiale ed è pubblicato sotto la responsabilità editoriale della redazione di DGItal Mec Show.