Rettifica senza centri: la lavorazione che molte PMI sottovalutano
Nelle officine metalmeccaniche italiane la rettifica senza centri è spesso considerata una tecnologia di nicchia, riservata ai grandi volumi o ai terzisti specializzati. È un errore che costa caro. Quando si producono alberi cilindrici, bussole, perni o spine in serie, la rettifica senza centri offre velocità, ripetibilità e tolleranze che nessun’altra lavorazione riesce a garantire con gli stessi costi operativi.
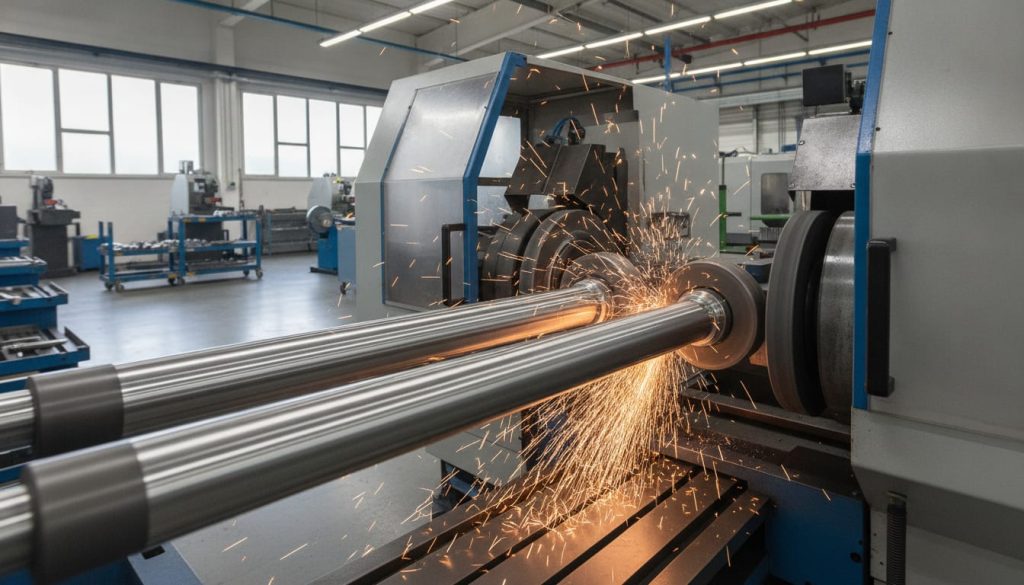
Il principio è semplice: il pezzo non viene bloccato tra le punte, ma poggia su un supporto fisso mentre due mole — una di lavoro e una di regolazione — lo guidano e lo abradono contemporaneamente. Risultato: cicli brevissimi, nessun tempo di attrezzaggio per il centraggio, e una qualità superficiale che si misura in Ra inferiori a 0,4 micron senza difficoltà.
Eppure molte PMI continuano a mandare questi pezzi in conto lavoro, pagando un margine che potrebbero trattenere internamente. Vediamo perché vale la pena rivalutare questa tecnologia e come integrarla nel flusso produttivo senza stravolgere l’officina.
Rettifica in passante o in tuffo: scegliere il metodo giusto cambia tutto
La prima decisione tecnica riguarda il metodo operativo. Esistono due approcci principali e la scelta dipende dalla geometria del pezzo e dal volume di produzione.
- Rettifica in passante (through-feed): il pezzo avanza longitudinalmente tra le due mole. È il metodo ideale per pezzi cilindrici semplici, senza spallamenti, prodotti in grandi lotti. La produttività è elevatissima: su perni da 10 mm di diametro si possono superare i 500 pezzi all’ora.
- Rettifica in tuffo (in-feed): il pezzo rimane fermo assialmente mentre la mola di lavoro avanza radialmente. Si usa per alberi con spallamenti, profili sagomati o geometrie complesse. È più lenta ma consente di lavorare forme che il metodo in passante non riesce a gestire.
Una PMI che produce sia componenti per carpenteria metallica sia particolari idraulici di precisione troverà utile disporre di entrambe le configurazioni, anche su una stessa macchina con cambio rapido delle guide di supporto.
Integrazione digitale: come le macchine moderne cambiano le regole
Le rettificatrici senza centri di nuova generazione non sono più macchine analogiche da calibrare a colpi di spessimetro. I controlli numerici dedicati — spesso basati su piattaforme Siemens o Fanuc — consentono di richiamare programmi di lavorazione in pochi secondi, memorizzare i parametri di dressaggio delle mole e gestire automaticamente la compensazione dell’usura.
Il salto di qualità vero, però, arriva quando si integra la macchina con il sistema di misura in processo. I calibri a colonna pneumatica o i sistemi di gauging post-processo trasmettono i dati dimensionali direttamente al CNC, che corregge in autonomia la quota di lavorazione senza intervento dell’operatore. È il cosiddetto controllo adattivo dimensionale, che trasforma una macchina tradizionale in un nodo intelligente dell’officina connessa.
Secondo i dati presentati al recente Cluster Fabbrica Intelligente (settembre 2026), le PMI manifatturiere che integrano la misura in processo nelle lavorazioni di rettifica riducono gli scarti dimensionali fino al 60% rispetto alle soluzioni a controllo manuale. Un dato che cambia radicalmente il calcolo del ritorno sull’investimento.
Costi nascosti e vantaggi reali: il calcolo che le PMI non fanno
Quando un responsabile di produzione valuta l’acquisto di una rettificatrice senza centri, il confronto immediato è con il costo della macchina. È il confronto sbagliato. Il calcolo corretto deve includere:
- Eliminazione del conto lavoro: una PMI che esternalizza 50.000 pezzi l’anno a un terzista paga tipicamente tra 0,08 e 0,25 euro per pezzo solo per la rettifica. Su base annua sono cifre significative, spesso superiori alla rata di leasing della macchina.
- Riduzione dei tempi di consegna: portare la lavorazione internamente abbatte il lead time del componente, migliorando la capacità di rispondere alle urgenze dei clienti senza penali.
- Controllo della qualità: lavorare in-house significa poter misurare e documentare ogni lotto, un requisito sempre più richiesto nelle forniture a clienti automotive e oleodinamici.
- Incentivi 2026: con il decreto attuativo dell’iperammortamento firmato dal Ministero il 4 maggio 2026, l’acquisto di una rettificatrice CNC con controllo numerico avanzato rientra tra i beni agevolabili, riducendo sensibilmente il costo effettivo dell’investimento.
Il punto di pareggio, per una PMI con volumi medi, si raggiunge spesso tra i 18 e i 24 mesi dall’installazione. Oltre quella soglia, ogni pezzo rettificato internamente è margine puro.
Come avviare la transizione senza bloccare la produzione
La preoccupazione più comune tra i titolari di PMI metalmeccaniche è la curva di apprendimento. Una rettificatrice senza centri non si impara in un pomeriggio: il dressaggio corretto delle mole, l’impostazione dell’angolo della guida di regolazione e la gestione del refrigerante richiedono competenza. Ma il problema è meno grave di quanto sembri, per tre ragioni concrete.
Prima ragione: i costruttori di macchine offrono oggi programmi di formazione on-site di 3-5 giorni che coprono i casi d’uso più frequenti. Seconda ragione: molte macchine di fascia media includono procedure guidate a schermo per il setup dei nuovi pezzi, riducendo la dipendenza dall’esperienza individuale dell’operatore. Terza ragione: la rettifica senza centri si presta molto bene all’affiancamento intergenerazionale, con un operatore senior che trasferisce il know-how sul dressaggio a un tecnico junior già formato sulle macchine CNC.
Un percorso efficace prevede di partire da un unico codice pezzo ad alto volume — tipicamente un albero o una bussola che oggi viene mandato in conto lavoro — e di consolidare il processo su quel pezzo prima di estenderlo ad altri. In questo modo la macchina si ripaga rapidamente e l’officina accumula competenza senza pressioni.
Per le PMI che vogliono confrontarsi con fornitori di rettificatrici senza centri e tecnologie di misura in processo, DGItal Mec Show offre uno spazio digitale dove è possibile entrare in contatto con i costruttori, visionare demo tecniche e richiedere preventivi qualificati senza doversi spostare fisicamente in fiera.
Il passo successivo: connettere la rettificatrice all’ecosistema digitale di officina
Una rettificatrice senza centri integrata nel flusso digitale dell’officina non è solo una macchina più precisa: è un generatore di dati. Le quote dimensionali misurate in processo, i parametri di dressaggio, i consumi del refrigerante e i cicli mola accumulati diventano informazioni preziose per la manutenzione predittiva, per la pianificazione degli acquisti di consumabili e per la tracciabilità del lotto di produzione.
In un’officina che produce anche tramite saldatura o carpenteria metallica, avere tutti i reparti connessi a un unico sistema di raccolta dati significa poter ricostruire la storia completa di ogni componente, dalla materia prima al collaudo finale. È questo il vero valore dell’Industria 4.0 applicata alle lavorazioni di precisione: non la singola macchina intelligente, ma il flusso di informazioni che la collega al resto del processo produttivo.
Domande frequenti
Cos’è la rettifica senza centri e quando conviene usarla in una PMI?
La rettifica senza centri è un processo in cui il pezzo non viene bloccato tra le punte ma guidato tra due mole. Conviene nelle PMI che producono alberi, bussole o perni in serie, perché elimina i tempi di centraggio, garantisce tolleranze micrometriche e consente cicli molto rapidi, riducendo il ricorso al conto lavoro esterno.
Quali tolleranze dimensionali si ottengono con la rettifica senza centri?
Con una rettificatrice senza centri CNC ben regolata è possibile ottenere tolleranze dimensionali nell’ordine di IT5-IT6, con rugosità superficiale Ra inferiore a 0,4 micron. L’integrazione di sistemi di gauging in processo consente di mantenere queste tolleranze in modo automatico, senza dipendere dall’intervento manuale dell’operatore.
Quanto costa introdurre una rettificatrice senza centri in una piccola officina metalmeccanica?
Il costo di una rettificatrice senza centri CNC di fascia media per PMI varia tra 80.000 e 200.000 euro. Con l’iperammortamento 2026, il costo effettivo si riduce significativamente. Il punto di pareggio rispetto al conto lavoro esterno si raggiunge tipicamente entro 18-24 mesi per officine con volumi medi di 30.000-50.000 pezzi annui.
Qual è la differenza tra rettifica in passante e rettifica in tuffo senza centri?
La rettifica in passante è adatta a pezzi cilindrici semplici prodotti in grandi lotti: il pezzo attraversa le mole longitudinalmente con altissima produttività. La rettifica in tuffo viene usata per pezzi con spallamenti o profili sagomati, con la mola che avanza radialmente. Molte macchine moderne supportano entrambe le configurazioni con cambio rapido.
Approfondisci su DGItal Mec Show
Questo articolo è stato realizzato con il supporto di sistemi di intelligenza artificiale ed è pubblicato sotto la responsabilità editoriale della redazione di DGItal Mec Show.