Il problema: difetti invisibili che diventano resi costosi
Nel ciclo produttivo di una PMI metalmeccanica, la verniciatura industriale è spesso considerata l’ultima fase, quella meno critica. Eppure è proprio lì che si concentrano alcuni dei costi di non qualità più difficili da tracciare: colature, spessori irregolari, bolle di degassamento, inclusioni di polvere. Problemi che emergono solo dopo la consegna, quando il cliente restituisce il pezzo e il danno reputazionale è già fatto.
È esattamente questo il contesto in cui si trovava un’azienda lombarda di circa quaranta dipendenti specializzata nella verniciatura a polvere di componenti in carpenteria saldata. Il tasso di difetti di film superava il 6% sulla produzione mensile, con un impatto diretto sui costi di rilavorazione e sui tempi di consegna. La direzione aveva già investito in una nuova cabina elettrostatica, ma senza risultati apprezzabili. Il problema non era la macchina: era la mancanza di dati in tempo reale sui parametri di processo.
La diagnosi: dati assenti, variabili fuori controllo
Il primo passo è stato un’analisi dei flussi di processo condotta con il supporto di un system integrator specializzato in soluzioni Industria 4.0. Il risultato è stato chiaro: i parametri critici della verniciatura — temperatura della cabina, umidità relativa, tensione elettrostatica, portata dell’aria — venivano registrati manualmente dall’operatore a inizio turno e non venivano più rilevati per le successive otto ore.
In un processo dove la variazione di umidità del 5% può compromettere l’adesione del primer e una fluttuazione termica di soli 8°C altera la reticolazione della polvere, questa lacuna era sufficiente a spiegare la dispersione qualitativa. La carpenteria saldata, con le sue geometrie complesse e i cordoni di saldatura, amplificava ulteriormente la sensibilità del processo alle variazioni ambientali.
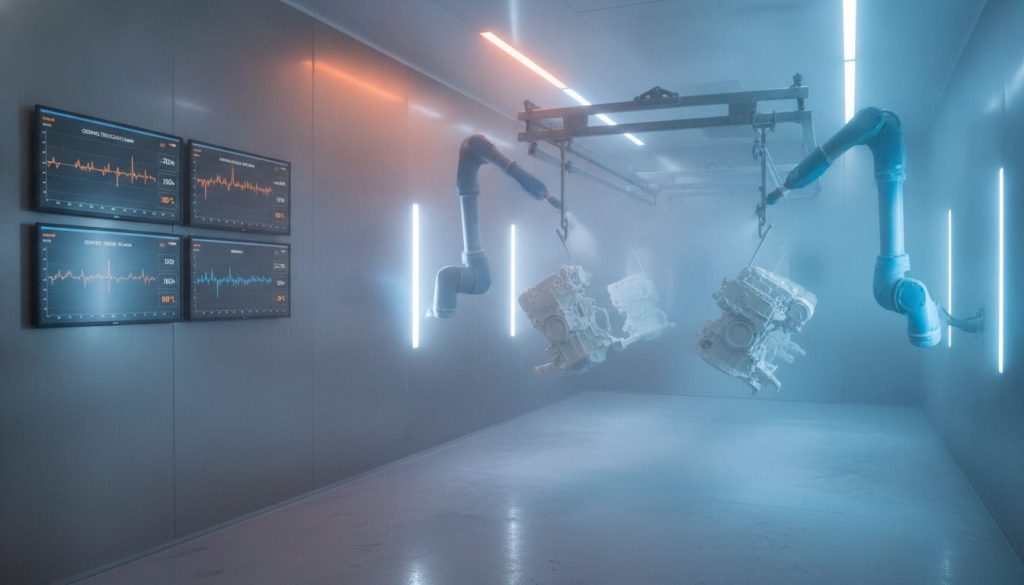
La PMI ha quindi avviato un progetto di monitoraggio continuo basato su sensori IoT installati direttamente in cabina, collegati a un sistema di supervisione in tempo reale. La scelta è caduta su una piattaforma MES capace di acquisire i dati dai sensori, confrontarli con i limiti di processo definiti dal responsabile qualità e generare alert automatici quando un parametro usciva dalla finestra di accettabilità.
L’implementazione: sensori, soglie e dashboard operative
Il progetto ha richiesto quattro mesi dalla progettazione al go-live. I punti chiave dell’implementazione sono stati:
- Installazione di sensori multiparametrici in tre zone della cabina (ingresso, zona di applicazione, forno di polimerizzazione) per rilevare temperatura, umidità, concentrazione di polvere nell’aria e tensione del generatore elettrostatico ogni trenta secondi.
- Integrazione con il MES di reparto, che collegava ogni ciclo di verniciatura al numero di commessa e al lotto di componenti in lavorazione, garantendo la tracciabilità completa del parametro di processo per ogni singolo pezzo.
- Dashboard in tempo reale accessibile da tablet in cabina e da PC in ufficio tecnico, con rappresentazione grafica delle derive di processo e storico consultabile per turno, operatore e tipologia di componente.
- Sistema di alert automatici via SMS e notifica a schermo che avvisava l’operatore nel momento in cui un parametro superava la soglia critica, prima che il difetto si manifestasse sul pezzo.
Un elemento decisivo è stato coinvolgere gli operatori nella definizione delle soglie di allarme. La conoscenza empirica del processo che i verniciatori senior avevano accumulato in anni di lavoro è stata formalizzata in regole di controllo digitali, trasformando il know-how tacito in dato strutturato e condivisibile.
I risultati: -47% di difetti di film in otto mesi
I dati raccolti nei primi otto mesi di esercizio hanno mostrato un miglioramento netto e misurabile. Il tasso di difetti di film è sceso dal 6,3% all’3,3%, con una riduzione del 47% rispetto al periodo precedente. I resi cliente per problemi di verniciatura si sono azzerati nel secondo semestre di osservazione.
I benefici economici diretti sono stati significativi:
- Riduzione del costo di rilavorazione stimata in circa 38.000 euro annui.
- Abbattimento del consumo di polvere per eccesso di applicazione compensativa, con un risparmio del 12% sul materiale.
- Riduzione dei tempi di fermo non pianificato della cabina, grazie all’individuazione precoce delle derive di processo prima che causassero blocchi produttivi.
Un effetto collaterale positivo è stato il miglioramento della qualità anche sui componenti in barra e su alcuni particolari di marcatura industriale presenti nei lotti misti, dove la stabilità del processo ha ridotto le variazioni di spessore che prima causavano problemi in fase di marcatura laser post-verniciatura.
Le lezioni per le PMI metalmeccaniche: cosa replicare e cosa evitare
Il caso di questa PMI lombarda offre indicazioni concrete per chiunque stia valutando un progetto simile. La prima lezione è che il monitoraggio digitale non sostituisce la competenza dell’operatore: la potenzia. Il sistema di alert ha senso solo se chi riceve l’allarme sa come interpretarlo e intervenire. La formazione degli operatori è stata parte integrante del progetto, non un’aggiunta opzionale.
La seconda lezione riguarda la scalabilità. Il progetto è partito da una sola cabina e da un insieme limitato di parametri. Solo dopo aver validato il modello su un reparto pilota l’azienda ha esteso il monitoraggio alle altre linee. Questo approccio incrementale ha ridotto il rischio e ha permesso di affinare le soglie di allarme prima del roll-out completo.
La terza lezione è strategica: i dati raccolti sono diventati un asset commerciale. La PMI può oggi documentare ai propri clienti i parametri di processo di ogni lotto verniciato, offrendo una garanzia di qualità verificabile che prima non esisteva. In un mercato dove la differenziazione si gioca sempre più sulla trasparenza di processo, questo vantaggio è reale e misurabile.
Per le PMI che vogliono confrontarsi con realtà simili e scoprire le soluzioni tecnologiche disponibili, DGItal Mec Show offre uno spazio digitale permanente dove fornitori di sistemi di monitoraggio, sensori IoT e piattaforme MES presentano le proprie soluzioni a responsabili di produzione e qualità, senza dover aspettare la prossima fiera fisica.
Domande frequenti
Quali parametri è più importante monitorare in una cabina di verniciatura industriale?
I parametri critici sono temperatura della cabina e del forno di polimerizzazione, umidità relativa, tensione del generatore elettrostatico e portata dell’aria. Variazioni anche minime di questi valori possono causare difetti di adesione, bolle, colature o spessori irregolari. Il monitoraggio continuo permette di intervenire prima che il difetto si formi sul pezzo.
Quanto costa un progetto di monitoraggio digitale per una cabina di verniciatura in una PMI?
Il costo dipende dal numero di sensori, dal software di supervisione scelto e dal livello di integrazione con il MES esistente. In genere, per una PMI con una o due cabine, si parla di un investimento compreso tra 15.000 e 40.000 euro, con un ritorno stimabile in 12-24 mesi grazie alla riduzione dei costi di rilavorazione e degli scarti di materiale.
Il monitoraggio digitale in verniciatura è incentivabile con i fondi Industria 4.0?
Sì, i sistemi di monitoraggio continuo dei parametri di processo rientrano tra le tecnologie abilitanti previste dal Piano Transizione 4.0, a condizione che i dati raccolti siano integrati con il sistema gestionale o MES aziendale. È consigliabile verificare con un consulente fiscale i requisiti specifici per accedere al credito d’imposta vigente.
Come si coinvolgono gli operatori nella definizione delle soglie di allarme in un progetto di monitoraggio?
Il metodo più efficace è organizzare sessioni strutturate in cui gli operatori senior descrivono le condizioni anomale che riconoscono durante il lavoro. Questi segnali empirici vengono poi tradotti in soglie numeriche sui parametri rilevabili dai sensori. Questo processo trasforma il know-how tacito in regole digitali condivisibili e riduce la resistenza al cambiamento.
Approfondisci su DGItal Mec Show
Questo articolo è stato realizzato con il supporto di sistemi di intelligenza artificiale ed è pubblicato sotto la responsabilità editoriale della redazione di DGItal Mec Show.