Perché la foratura profonda BTA è una sfida diversa da tutto il resto
Nella lavorazione meccanica, forare un pezzo di pochi millimetri è routine. Ma quando il rapporto profondità/diametro supera 10:1 — e in molte applicazioni arriva a 100:1 — si entra in un territorio completamente diverso, dove le punte tradizionali cedono il passo a tecnologie dedicate come il sistema BTA (Boring and Trepanning Association).
La foratura profonda BTA è una tecnica di asportazione truciolo in cui il refrigerante viene pompato ad alta pressione nello spazio anulare tra l’utensile e il foro, mentre il truciolo viene evacuato internamente attraverso il cannone di foratura. Il risultato è un processo continuo, stabile e con una qualità superficiale interna difficilmente ottenibile con altri metodi.
Settori come l’oleodinamica, la produzione di stampi, l’aerospazio, la componentistica per la difesa e la carpenteria pesante richiedono fori profondi con tolleranze strette su rettilineità, circolarità e rugosità. Non è un lusso: è un requisito di processo.
I problemi che le PMI metalmeccaniche incontrano con i fori profondi
Molte piccole e medie imprese che si trovano a dover eseguire fori profondi affrontano uno o più di questi problemi:
- Deviazione dell’asse del foro: più il foro è lungo, più la punta tende a deviare, compromettendo la rettilineità e causando scarti costosi su pezzi di alto valore.
- Evacuazione truciolo inefficace: con le punte elicoidali standard, i trucioli si accumulano e causano rotture dell’utensile, rilavorazioni e fermi macchina non pianificati.
- Surriscaldamento: senza un raffreddamento adeguato, il materiale si incrudisce, l’utensile si usura prematuramente e la qualità superficiale interna del foro degrada.
- Costi nascosti: ogni rilavorazione su un pezzo già lavorato in altre operazioni — come tornitura, fresatura o anche saldatura — moltiplica il costo del difetto.
Il sistema BTA risolve strutturalmente questi problemi, ma richiede un approccio diverso: macchine dedicate o attrezzature specifiche, parametri di processo ottimizzati e, soprattutto, competenze tecniche che nelle PMI non sempre sono consolidate.
Come funziona il sistema BTA e perché è superiore per i fori profondi
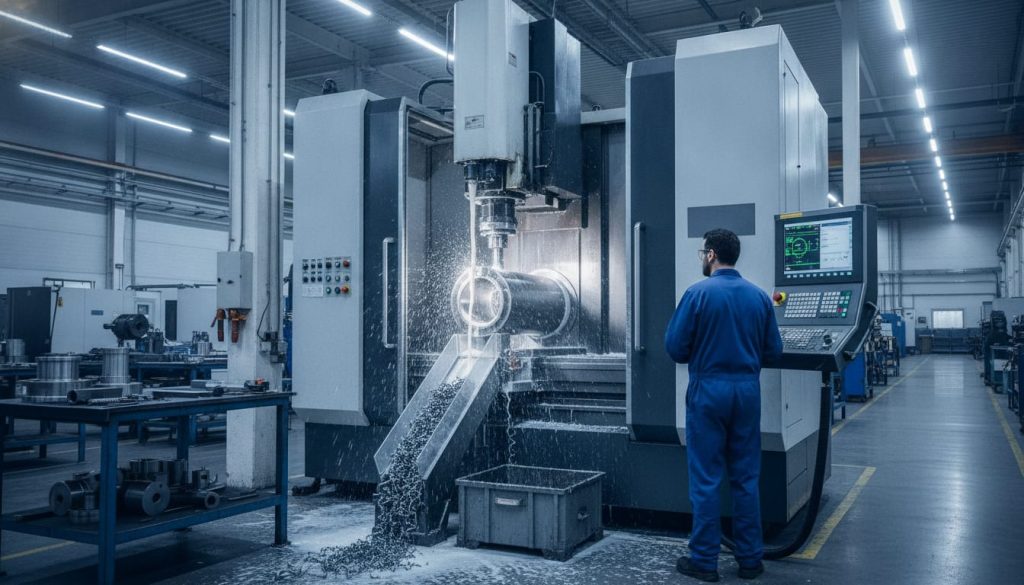
Nel sistema BTA, l’utensile è un cannone di foratura collegato a una testa di taglio intercambiabile. Il refrigerante — acqua emulsionata o olio intero a seconda del materiale — viene iniettato ad alta pressione (tra 40 e 150 bar) attraverso lo spazio esterno. Il flusso trasporta i trucioli verso il centro dell’utensile e li espelle dalla parte posteriore del cannone in modo continuo e controllato.
Questo schema di lavoro garantisce:
- Rettilineità superiore grazie alle patine di guida che centrano l’utensile nel foro durante l’avanzamento.
- Rugosità Ra costante anche su lunghezze di 2000 mm e oltre.
- Velocità di avanzamento elevate rispetto ai sistemi a cannone gun drill, con vantaggi in termini di produttività su diametri superiori a 20 mm.
- Riduzione degli scarti grazie alla stabilità del processo e alla possibilità di monitorare in tempo reale i parametri di taglio.
Oggi i centri di lavoro CNC di nuova generazione possono integrare cicli di foratura profonda BTA direttamente nel programma ISO, con controllo adattivo della pressione del refrigerante e monitoraggio della coppia sull’utensile. Alcune realtà — come quelle che espongono sul palcoscenico di DGItal Mec Show — mostrano già soluzioni integrate dove il dato di processo viene acquisito in tempo reale e confrontato con i limiti di tolleranza del disegno tecnico, senza richiedere un operatore dedicato al presidio continuo.
Integrare la foratura profonda BTA nel flusso produttivo di una PMI
Il salto verso la foratura BTA non deve essere traumatico. Molte PMI metalmeccaniche italiane lo affrontano in modo graduale, partendo da una valutazione onesta del mix produttivo: quanti pezzi all’anno richiedono fori profondi? Qual è il diametro prevalente? Quali materiali?
Sulla base di queste risposte si definisce se conviene investire in una macchina dedicata, acquistare un’attrezzatura BTA da montare su un tornio CNC esistente, o affidarsi a un terzista specializzato per i lotti meno frequenti.
Una volta deciso l’approccio, i passi operativi più critici sono:
- Definizione dei parametri di taglio: velocità di rotazione, avanzamento e pressione del refrigerante variano significativamente tra acciaio al carbonio, acciaio inox, alluminio e ghisa. Costruire una knowledge base interna — anche in forma semplice, su foglio di calcolo — riduce i tempi di setup sui nuovi lotti.
- Gestione del refrigerante: la qualità e la concentrazione del fluido da taglio sono critiche. Un sistema di filtraggio centralizzato con monitoraggio della concentrazione è un investimento che si ripaga rapidamente in qualità e durata utensile.
- Formazione degli operatori: la foratura BTA ha dinamiche diverse dalla foratura convenzionale. Un operatore abituato alle punte elicoidali deve acquisire nuove competenze, soprattutto nella lettura dei segnali di usura e nell’interpretazione dei dati di coppia.
- Integrazione con il controllo qualità: il controllo del foro finito — con strumenti come il comparatore pneumatico o la sonda di misura interna — dovrebbe essere integrato direttamente nel ciclo, non affidato a un controllo manuale a fine lotto.
Il ritorno economico: numeri concreti per convincere la direzione
Proporre un investimento in tecnologia BTA alla direzione di una PMI richiede numeri, non solo argomentazioni tecniche. Ecco gli ordini di grandezza che le aziende che hanno fatto questa transizione riportano con più frequenza:
- Riduzione degli scarti da foratura profonda: tra il 30% e il 55% rispetto ai processi con punte elicoidali o gun drill su diametri medi.
- Aumento della produttività: fino al 40% in meno di tempo ciclo su fori con rapporto L/D superiore a 30, grazie agli avanzamenti più elevati del sistema BTA.
- Riduzione dei costi utensile: tra il 20% e il 35% grazie alla maggiore durata delle teste di taglio intercambiabili rispetto alle punte integrali.
- Eliminazione quasi totale delle rilavorazioni su pezzi di alto valore aggiunto, dove ogni scarto porta con sé il costo di tutte le lavorazioni precedenti — tornitura, fresatura, eventuale marcatura o trattamento superficiale.
Il payback dell’investimento, nei casi documentati da aziende di medie dimensioni con un volume di fori profondi significativo, si attesta tra 18 e 30 mesi, con una variabilità legata al volume produttivo e al valore unitario dei pezzi lavorati.
La foratura profonda BTA non è una tecnologia di nicchia riservata alle grandi aziende: è uno strumento competitivo concreto per qualsiasi PMI metalmeccanica che voglia smettere di perdere margine su lavorazioni ad alto valore aggiunto. Il momento per valutarla è adesso, prima che lo faccia il concorrente.
Domande frequenti
Qual è la differenza tra foratura BTA e gun drill?
Il gun drill è ideale per diametri piccoli (da 1 a 20 mm circa) con un singolo tagliente e evacuazione truciolo interna. Il sistema BTA è superiore su diametri da 20 mm in su, con velocità di avanzamento più elevate, teste di taglio intercambiabili e una gestione del refrigerante più efficiente. Per rapporti L/D molto elevati su diametri medi e grandi, il BTA offre produttività e qualità superiori.
Quale rugosità superficiale si ottiene con la foratura BTA?
Con parametri di taglio ottimizzati, la foratura BTA raggiunge valori di rugosità Ra compresi tra 0,4 e 1,6 µm sulla superficie interna del foro, in funzione del materiale e del diametro. Questo livello di finitura è spesso sufficiente per applicazioni oleodinamiche e di tenuta, eliminando la necessità di una successiva alesatura.
Una PMI può integrare la foratura BTA su un tornio CNC esistente?
Sì, esistono attrezzature BTA modulari progettate per essere montate su torni CNC dotati di contromandrino o lunetta. Questa soluzione riduce l’investimento iniziale rispetto a una macchina dedicata e permette di valutare la tecnologia su volumi produttivi contenuti prima di un investimento più significativo.
Quali materiali si possono lavorare con il sistema BTA?
Il sistema BTA è adatto a acciaio al carbonio, acciaio inox, leghe di alluminio, ghisa, titanio e superleghe a base nichel. Ogni materiale richiede parametri specifici di velocità, avanzamento e pressione del refrigerante. La corretta selezione della geometria della testa di taglio è determinante per la qualità del foro e la durata dell’utensile.
Approfondisci su DGItal Mec Show
Questo articolo è stato realizzato con il supporto di sistemi di intelligenza artificiale ed è pubblicato sotto la responsabilità editoriale della redazione di DGItal Mec Show.