Il problema che nessuno calcola: i minuti persi tra un lotto e l’altro
Nelle PMI metalmeccaniche che lavorano a commessa, il tornio CNC spesso si ferma più di quanto giri. Non per guasti, non per mancanza di ordini, ma per un motivo banale: il cambio manuale del pezzo tra un lotto e l’altro. Ogni volta che un operatore deve smontare il grezzo, posizionare il nuovo, azzerare gli origini e rilanciare il programma, il mandrino resta fermo. In un turno da otto ore, questi micro-fermi possono erodere fino al 30-35% del tempo disponibile.
Il cambio pallet automatico sui centri di tornitura CNC nasce esattamente per aggredire questo collo di bottiglia. Non è una tecnologia riservata alle grandi linee di produzione in serie: oggi sistemi compatti e scalabili sono alla portata anche di officine con tre o quattro torni.
Come funziona il cambio pallet automatico su un tornio CNC
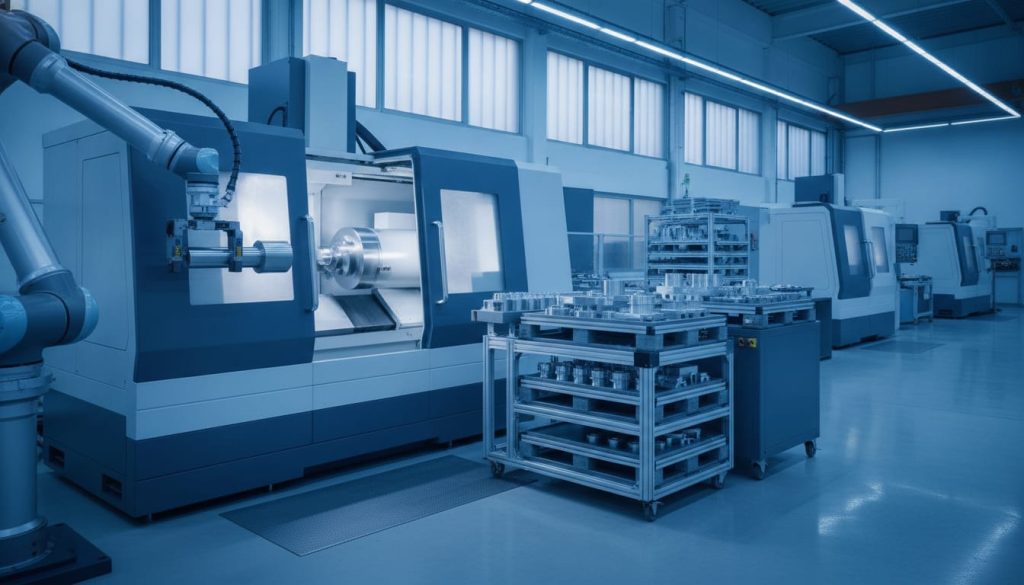
Il principio è semplice: mentre il mandrino lavora un pezzo sul pallet in macchina, un secondo pallet viene preparato fuori dalla zona di lavoro. Quando il ciclo termina, un sistema di cambio automatico — meccanico, pneumatico o gestito da un robot antropomorfo — sostituisce il pallet in pochi secondi, senza intervento umano.
Le configurazioni più diffuse nelle PMI sono tre:
- Cambio pallet a due stazioni: la soluzione più economica, ideale per lotti medio-grandi con geometrie ripetitive. Il tempo di cambio scende sotto i 10 secondi.
- Magazzino pallet lineare o rotante: adatto a chi lavora famiglie di pezzi diversi nello stesso turno. Consente di accodare fino a 20-30 pallet e gestire lavorazioni miste senza fermare la macchina.
- Cella robotizzata con cambio pallet integrato: il robot antropomorfo carica e scarica i pallet, può eseguire ispezioni dimensionali inline e alimentare più macchine in parallelo. È la soluzione più flessibile, ma richiede un investimento iniziale più elevato e una programmazione offline accurata.
In tutti e tre i casi, il risultato è lo stesso: il mandrino resta in taglio molto più a lungo, la saturazione dell’impianto sale e il costo per pezzo scende in modo misurabile.
I numeri reali: cosa cambia sulla scheda costi
Un tornio CNC da 80.000 euro con un cambio pallet a due stazioni da 25.000 euro può passare da un’efficienza OEE del 55% a oltre il 75% nel giro di poche settimane. In un’officina che lavora su due turni, questo si traduce in 3-4 pezzi aggiuntivi per ora, ogni ora, senza assumere personale.
Se si considerano lavorazioni come la carpenteria di precisione o la brocciatura su particolari seriali, dove i tempi di setup incidono in modo significativo sul costo totale, il ritorno sull’investimento si calcola spesso in 18-24 mesi. Con gli incentivi del Piano Transizione 5.0 ancora operativi, la quota ammortizzabile accelera ulteriormente.
Un dato su cui riflettere: secondo le analisi di settore più recenti, le PMI che hanno integrato sistemi di cambio automatico sui torni CNC riportano una riduzione media del costo per pezzo tra il 20% e il 30%, con picchi del 40% su lotti brevi e geometrie complesse.
Integrazione con MES e monitoraggio in tempo reale
Il cambio pallet automatico diventa ancora più potente quando è connesso al sistema MES di fabbrica. Ogni cambio pallet è un evento tracciabile: il software registra il timestamp, il codice del lotto, il numero di pezzi prodotti e il tempo effettivo di lavorazione. Questi dati alimentano il calcolo dell’OEE in tempo reale e permettono al responsabile di produzione di intervenire subito se un pallet rimane in attesa oltre il tempo previsto.
Soluzioni come AgileFactory o i moduli MES integrati negli ERP più diffusi nel settore consentono di configurare alert automatici quando il buffer di pallet si svuota o quando un ciclo supera il tempo standard. Il risultato è una gestione proattiva, non reattiva, dei fermi macchina.
La connessione tra tornio, cambio pallet e MES passa oggi quasi sempre attraverso protocolli standard come OPC UA, che garantisce l’interoperabilità anche tra macchine di marche diverse presenti nella stessa officina.
Cosa valutare prima di investire: le domande giuste da farsi
Prima di acquistare un sistema di cambio pallet automatico, una PMI metalmeccanica deve rispondere onestamente a tre domande:
- Qual è la dimensione media dei lotti? I sistemi a due stazioni sono ottimali sopra i 20-30 pezzi per lotto. Sotto quella soglia, conviene valutare un magazzino pallet con gestione sequenziale.
- Quante famiglie di pezzi lavoro sullo stesso tornio? Più la variabilità è alta, più conviene una cella robotizzata con cambio pallet intelligente, capace di richiamare il programma CNC corretto in automatico per ogni pallet.
- Il mio operatore è pronto? Il cambio pallet automatico non elimina l’operatore, ma ne trasforma il ruolo: da caricatore manuale a supervisore di processo. Serve formazione, non solo tecnica ma anche di mindset.
Su quest’ultimo punto, il tema della riconversione delle competenze è centrale. Le PMI che hanno avuto più successo nell’introduzione del cambio pallet automatico sono quelle che hanno coinvolto gli operatori fin dalla fase di scelta del sistema, trasformando il cambiamento in un progetto condiviso.
DGItal Mec Show: dove vedere queste tecnologie in azione
Valutare un sistema di cambio pallet automatico richiede di vederlo funzionare, capire come si integra con i propri torni e confrontare le soluzioni di fornitori diversi. DGItal Mec Show offre esattamente questo: una fiera digitale B2B dove i costruttori di sistemi di automazione per la tornitura CNC presentano demo interattive, video di processo e schede tecniche scaricabili, senza che il responsabile di produzione debba lasciare l’officina.
È il modo più efficiente per fare una preselezione seria prima di contattare i fornitori e pianificare una visita tecnica in stabilimento.
Il cambio pallet automatico non è il futuro della tornitura CNC nelle PMI italiane: è già il presente. Le officine che lo stanno adottando oggi costruiscono un vantaggio competitivo che sarà molto difficile da colmare per chi aspetta.
Domande frequenti
Quanto costa un sistema di cambio pallet automatico per un tornio CNC?
Il costo varia molto in base alla configurazione. Un cambio pallet a due stazioni parte da circa 15.000-30.000 euro, mentre un magazzino pallet rotante con gestione multipla può arrivare a 60.000-80.000 euro. Le celle robotizzate complete superano spesso i 100.000 euro, ma offrono la massima flessibilità su lotti misti e famiglie di pezzi diverse.
Il cambio pallet automatico è compatibile con i torni CNC già installati in officina?
In molti casi sì. I principali costruttori di sistemi di cambio pallet offrono kit di adattamento per torni di diverse marche e generazioni. È fondamentale verificare la compatibilità meccanica dell’interfaccia pallet e la disponibilità di protocolli di comunicazione come OPC UA o protocolli proprietari del costruttore della macchina utensile.
Quali lavorazioni beneficiano di più dal cambio pallet automatico sulla tornitura CNC?
Le lavorazioni che traggono maggior beneficio sono quelle su lotti medi con elevata ripetitività: particolari torniti per carpenteria di precisione, componenti per brocciatura seriale, flangie e bussole. Più è alto il rapporto tra tempo di setup e tempo di ciclo, maggiore è il guadagno in termini di saturazione del mandrino e riduzione del costo per pezzo.
È necessario un operatore dedicato per gestire il cambio pallet automatico?
No. Il vantaggio principale è proprio la riduzione dell’intervento umano sul cambio pezzo. Un operatore può supervisionare più macchine contemporaneamente, intervenendo solo per caricare i pallet nel buffer o per gestire eccezioni segnalate dal MES. Questo libera tempo per attività a maggior valore aggiunto come il controllo qualità e la programmazione CNC.
Approfondisci su DGItal Mec Show
Questo articolo è stato realizzato con il supporto di sistemi di intelligenza artificiale ed è pubblicato sotto la responsabilità editoriale della redazione di DGItal Mec Show.